
Catégories
Articles récents
 Fraiseuse CNC ou découpeuse laser : laquelle est la mieux adaptée à la production d’enseignes en acrylique ?Sep 08, 2026
 Choisir les niveaux de précision d'une fraiseuse CNC ATC pour la fabrication de meubles sur mesureSep 08, 2026
 Comment la conception du châssis de la machine et les changements d’outil influencent la précision d’une fraiseuse CNC ATCSep 08, 2026
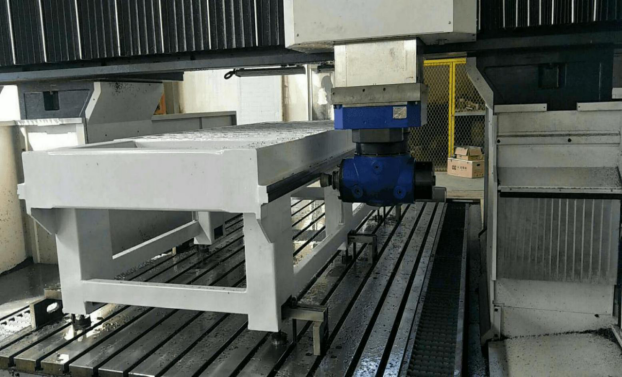
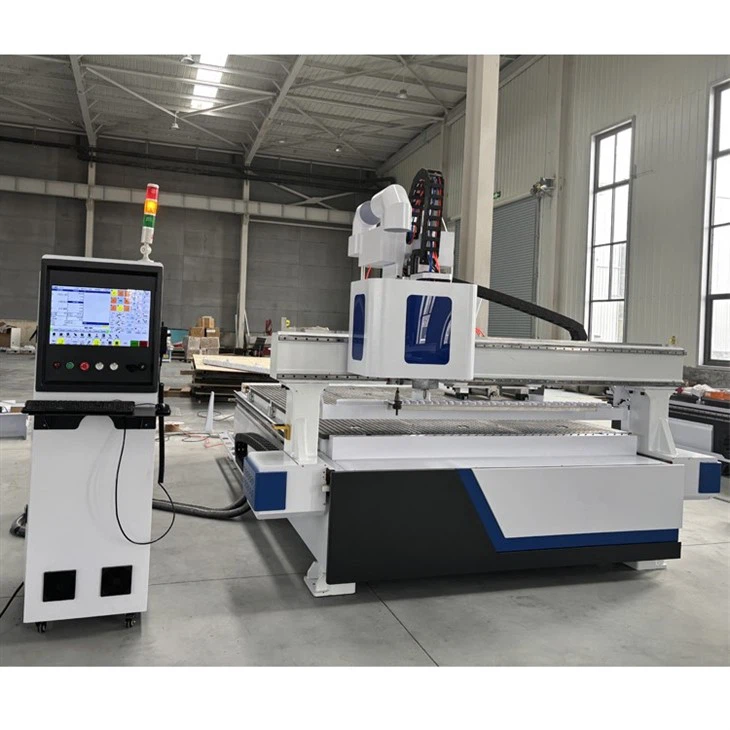
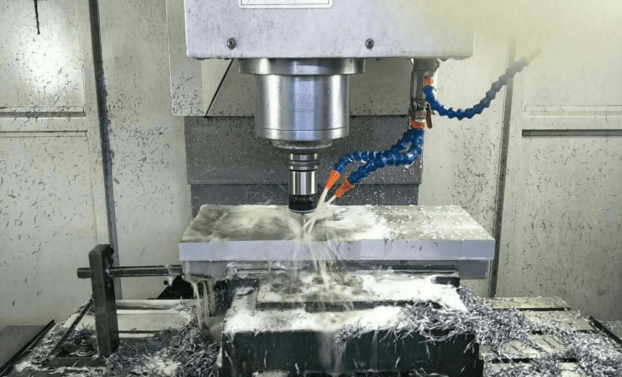
Fraiseuse CNC ou découpeuse laser : laquelle est la mieux adaptée à la production d’enseignes en acrylique ?
Le meilleur équipement pour la production d’enseignes en acrylique ne se détermine pas uniquement par la « précision ». Une découpeuse laser offre généralement une découpe de contours plus rapide, des détails plus fins et un bord brillant poli à la flamme sur un acrylique approprié. Une fraiseuse CNC constitue généralement le meilleur choix lorsque les enseignes exigent des plaques plus épaisses, des bords mécaniquement robustes, des panneaux grand format, des éléments biseautés, des poches ou des matériaux qui réagissent mal à la chaleur du laser.
Pour de nombreuses enseignes intérieures planes en acrylique coulé — logos, lettrages, plaques d’affichage, faces d’enseignes lumineuses et panneaux décoratifs — un laser CO2 est l’outil le plus pratique. Pour les enseignes surdimensionnées, les composants en acrylique épais, la fabrication en volume ou les travaux dont l’aspect des bords sera affiné ultérieurement, le fraisage peut être une méthode de production plus fiable. La question pratique n’est pas simplement de savoir comment choisir entre une fraiseuse et une découpeuse laser, mais quel procédé permet d’obtenir le bord requis, la précision dimensionnelle, le temps de cycle et le flux de travail en aval avec le moins de compromis.
La finition des bords est souvent le facteur décisif
L’acrylique est particulièrement sensible à la méthode de découpe, car le bord constitue un élément de conception visible. Une lettre en acrylique transparent avec un bord médiocre peut sembler inachevée même si ses dimensions sont correctes.
Un laser découpe l’acrylique en concentrant la chaleur le long d’un trajet étroit. Sur de l’acrylique coulé transparent, une découpe laser CO2 correctement contrôlée peut produire un bord lisse et transparent qui ne nécessite souvent aucune finition mécanique. C’est pourquoi l’acrylique découpé au laser est largement associé aux lettrages d’affichage polis, aux présentoirs de point de vente, aux récompenses et à la signalétique intérieure haut de gamme. La découpe est sans contact, il n’y a donc pas de pression de l’outil susceptible de déplacer les petites pièces ou d’ébrécher un élément étroit et fragile.
Une fraiseuse enlève la matière à l’aide d’un outil rotatif. Son bord fraîchement usiné est généralement mat ou légèrement givré plutôt qu’optiquement transparent. Ce n’est pas nécessairement un défaut. Un bord givré peut convenir à une signalétique lumineuse car il diffuse la lumière, et les enseignes peintes, laminées ou éclairées par la tranche peuvent ne pas nécessiter de bord poli. Si un bord transparent découpé à la fraiseuse est requis, il nécessite normalement une opération de finition supplémentaire telle que le ponçage, le raclage, le polissage ou un polissage à la flamme soigneusement contrôlé.
L’apparente simplicité des bords polis au laser comporte une réserve importante : le résultat dépend fortement de la qualité de l’acrylique et du réglage. L’acrylique coulé se découpe généralement plus proprement au laser que l’acrylique extrudé. Les plaques extrudées peuvent être plus sujettes aux résidus fondus, aux variations d’aspect des bords et aux problèmes liés aux contraintes. Le type de film de protection, la planéité de la plaque, la mise au point, l’assistance d’air, la vitesse de découpe et les réglages de puissance influencent tous le résultat. Un laser ne produit pas automatiquement un bord haut de gamme simplement parce que le matériau est de l’acrylique.
L’épaisseur modifie la comparaison
L’acrylique fin et d’épaisseur moyenne est le domaine où la découpe laser est la plus convaincante. Elle permet de créer des contours complexes, de petits trous et des lettrages rapprochés sans nécessiter l’accès de l’outil autour de chaque élément. Lorsqu’une conception comprend de nombreuses petites pièces, l’absence de diamètre physique de l’outil constitue un avantage majeur.
À mesure que l’acrylique s’épaissit, le choix devient moins automatique. Un faisceau laser possède une géométrie focale : la coupe peut être légèrement plus étroite sur une face que sur l’autre, particulièrement dans les matériaux épais. Sur un composant d’enseigne très visible, cette conicité peut être importante. La découpe de plaques plus épaisses exige également un traitement plus lent et une gestion minutieuse de la mise au point. Une chaleur excessive peut accroître le risque de décoloration des bords, de fusion localisée ou d’effets de contrainte, surtout avec des qualités de plaques inadaptées.
Une fraiseuse ne présente pas de conicité de faisceau comparable, bien que la déflexion de l’outil et la stratégie de coupe restent importantes. Avec la fraise appropriée, la bonne vitesse de broche, l’avance et la méthode de maintien, elle peut usiner de l’acrylique épais avec des parois verticales régulières. Elle est également mieux adaptée à la réalisation de poches à profondeur contrôlée, feuillures, rainures en V, chanfreins et autres éléments tridimensionnels. Ces détails sont courants dans les enseignes assemblées, les panneaux acryliques multicouches, les éléments de positionnement et les composants d’affichage fabriqués.
L’épaisseur seule ne doit pas être considérée comme une règle fixe de sélection de machine, car les capacités dépendent de l’équipement et du matériau spécifiques. La distinction utile est fonctionnelle : si l’enseigne est essentiellement un profil bidimensionnel avec un bord prêt à finir, la découpe laser doit être privilégiée. S’il s’agit d’un composant usiné comportant des éléments en profondeur ou une épaisseur de section importante, le fraisage devient plus convaincant.
Les détails fins favorisent le laser, mais la géométrie de conception reste importante
La découpe laser excelle pour les traits étroits, les petits détails décoratifs et les courbes serrées. Un laser peut découper des angles intérieurs vifs car le trait de coupe est très fin. Cela le rend particulièrement adapté aux lettrages ornementaux, aux logos comportant de petits espaces négatifs, aux motifs ajourés fins et aux trous compacts dans l’acrylique mince.
Une fraiseuse est limitée par le diamètre de l’outil de coupe. Même une petite fraise laisse un rayon dans un angle intérieur ; elle ne peut pas produire un angle intérieur parfaitement carré en un seul passage conventionnel. Cela peut être sans importance pour un lettrage arrondi, mais devient important lorsqu’une enseigne nécessite des languettes ajustées par pression, des fentes rectangulaires, des détails de logo aux angles vifs ou des pièces multicouches ajustées avec précision. Les concepteurs peuvent compenser par des dégagements en os de chien ou une géométrie modifiée, mais ces changements doivent être intentionnels.
Les petites fraises présentent également des limites pratiques. Elles sont plus fragiles, coupent plus lentement et peuvent générer de la chaleur si l’évacuation des copeaux est insuffisante. L’acrylique qui est frotté plutôt que proprement coupé peut fondre contre l’outil et laisser un bord rugueux. Les meilleurs résultats de fraisage dépendent de l’équilibre entre l’avance et la vitesse de broche afin que l’outil produise des copeaux plutôt que de surchauffer le matériau.
La découpe laser évite la casse d’outil, mais elle possède sa propre limite pour les petits éléments. Des îlots très étroits ou de très petites lettres peuvent absorber la chaleur et se déformer, notamment si les trajectoires de coupe sont trop rapprochées. Les pièces peuvent également se déplacer après la découpe à moins de rester soutenues par une table appropriée, des attaches ou une stratégie de maintien du matériau. Les détails fins constituent donc un avantage du laser, mais ne remplacent pas une conception d’enseigne judicieuse.
La vitesse de production ne se limite pas au temps de découpe
Les comparaisons se concentrent souvent sur la vitesse de déplacement indiquée dans la fiche technique d’une machine. C’est rarement le chiffre qui détermine la production réelle d’enseignes. Une comparaison utile inclut la préparation des fichiers, le chargement des matériaux, le temps de découpe, la finition, le nettoyage, les pièces rejetées et l’assemblage.
Pour un ensemble de lettres acryliques planes aux profils détaillés, un laser peut être efficace car il se déplace en continu d’un contour à l’autre et laisse un bord à l’aspect fini. Il n’est pas nécessaire de changer d’outil pour différentes formes, et aucun système de serrage mécanique n’est requis pour chaque petite pièce. Cela réduit les manipulations pour les conceptions comportant de nombreux éléments individuels.
Une fraiseuse peut nécessiter davantage de temps pour réaliser une découpe de périmètre comparable, particulièrement lorsque plusieurs passes sont nécessaires à travers une plaque épaisse. Les changements d’outils, le remplacement des fraises, le maintien par vide, les attaches et la finition des bords peuvent allonger le délai. Elle peut toutefois devenir l’option la plus efficace lorsque le travail exige aussi des trous percés, des évidements, des chanfreins, des découpes de panneaux ou l’usinage de matériaux autres que l’acrylique. La combinaison de ces opérations sur une même fraiseuse CNC peut éviter le transfert du travail entre des procédés distincts.
Les grandes plaques méritent une attention particulière. La manipulation manuelle d’un large panneau acrylique présente des risques de rayures, de fissures et de positionnement imprécis. Une machine doit être évaluée non seulement selon la taille nominale de sa table, mais aussi selon sa zone de coupe utile, le support de plaque, l’accès au chargement, le système d’extraction et la capacité à maintenir la plaque plane. Pour des faces d’enseignes surdimensionnées ou plusieurs pièces imbriquées sur une plaque, unedécoupeuse laser pour plaques de grande taille à rail au sol est pertinente lorsque des bords de qualité laser sont nécessaires sur une zone de travail plus étendue. L’intérêt réside dans l’adaptation de l’enveloppe de travail à la plaque réelle et au plan d’imbrication, plutôt que dans le recoupage de chaque panneau avant la découpe.
Le matériau est aussi important que la machine
Le terme « acrylique » couvre des produits aux méthodes de fabrication, additifs, couleurs, traitements de surface et films de protection différents. Considérer toutes les plaques comme interchangeables est une cause fréquente de résultats décevants.
L’acrylique coulé est souvent préféré pour les travaux d’affichage découpés au laser car il réagit généralement bien à la gravure et peut produire un bord de coupe plus net. Il est disponible en finitions transparentes, colorées, translucides, fluorescentes, miroir et spéciales. L’acrylique extrudé peut offrir une tolérance d’épaisseur plus serrée dans certaines applications et être économique, mais son aspect après découpe laser et gravure peut différer. Une conception validée sur une plaque d’échantillon ne doit pas être supposée se reproduire de manière identique sur une autre qualité.
L’acrylique miroir nécessite une attention particulière. Le revêtement réfléchissant se trouve souvent au dos ; le côté de découpe, le film de protection et le sens de manipulation doivent donc être planifiés pour éviter les rayures ou une face visible incorrecte. Le fraisage peut être utile lorsque la surface miroir doit rester protégée des effets thermiques ; la découpe laser peut également convenir lorsque les réglages et la structure du matériau sont appropriés. Les recommandations du fournisseur de plaques doivent prévaloir sur les hypothèses générales.
Toutes les plaques plastiques couramment décrites comme de l’acrylique ne sont pas sûres ou adaptées au traitement laser. L’identité du matériau doit être confirmée avant la découpe laser. Les matériaux contenant du PVC et du vinyle ne doivent pas être traités au laser, car ils peuvent libérer des fumées corrosives et dangereuses. Les plastiques inconnus, les plaques avec adhésif au dos et les panneaux composites exigent la vérification de leur composition et de leurs recommandations de traitement. Une fraiseuse peut être capable d’usiner certains matériaux qui ne doivent jamais entrer dans un laser, mais elle nécessite tout de même un contrôle approprié des poussières et des pratiques d’exploitation sûres.
Gravure, marquage et construction d’enseignes multicouches
Si la conception comprend du texte gravé, des logos ou des graphiques remplis, un laser présente un avantage supplémentaire. Il peut marquer et découper à partir du même fichier numérique avec une grande régularité de positionnement. La gravure raster est utile pour les plaques, les panneaux d’orientation, les étiquettes de commande et les graphiques décoratifs. Le contraste visible varie selon la couleur de l’acrylique et la profondeur de gravure ; les échantillons doivent donc être examinés sous l’éclairage où l’enseigne sera installée.
Une fraiseuse peut également graver l’acrylique, notamment lorsqu’une rainure mécanique plus profonde, un détail gravé en V ou une large poche est souhaité. La gravure fraisée peut être préférable lorsqu’une enseigne recevra un remplissage de peinture, de résine ou un autre traitement secondaire. Elle convient également mieux aux conceptions où la zone gravée doit présenter une profondeur de fond et un angle de paroi définis plutôt qu’une texture ablatée au laser.
Les enseignes multicouches compliquent le choix. Un laser est très efficace pour découper des faces avant précises, des inserts colorés et des superpositions décoratives. Mais si l’assemblage repose sur des dos en retrait, des canaux de montage dissimulés, des lamages ou des entretoises épaisses, le fraisage peut être nécessaire pour au moins une partie du travail. En pratique, un flux de travail mixte peut être rationnel : découper au laser les faces acryliques visibles et fraiser les pièces structurelles ou usinées en profondeur. Le meilleur procédé ne consiste parfois pas à remplacer une machine par l’autre, mais à laisser chaque machine traiter l’élément qu’elle réalise le mieux.
La sécurité et les conditions d’installation ne peuvent pas être considérées comme des accessoires
Le traitement laser de l’acrylique produit des fumées et de fines particules qui doivent être extraites efficacement. Un système d’évacuation adapté, une configuration de conduits, une filtration si nécessaire et un nettoyage régulier font partie du système d’exploitation, et non d’options facultatives. Une extraction insuffisante affecte la sécurité au travail, la qualité de coupe, la propreté des optiques et les odeurs associées à la production.
Les machines laser exigent également l’intégrité de leur enceinte, des interverrouillages appropriés et un accès contrôlé à la zone de découpe. L’acrylique peut s’enflammer si les réglages sont incorrects ou si une découpe ne sépare pas correctement le matériau ; la machine ne doit donc pas être laissée sans surveillance pendant son fonctionnement. Les dispositions de lutte contre l’incendie doivent respecter les exigences de sécurité locales et les instructions du fabricant de l’équipement.
Les fraiseuses produisent des copeaux et de fines poussières plutôt que des fumées laser. Une extraction par vide efficace, un maintien sûr de la pièce, des protections, une protection auditive lorsque nécessaire et une manipulation correcte des outils sont essentiels. Les copeaux d’acrylique peuvent rayer les surfaces finies des plaques ; les procédures de nettoyage et la gestion du film de protection influencent donc autant la qualité finale que l’usinage lui-même.
Une approche pratique pour prendre la décision
Commencez par la face visible de l’enseigne finie. Si le bord doit être transparent, brillant et prêt après la découpe, le traitement laser d’un acrylique coulé approprié constitue la base naturelle. Si le bord de l’enseigne sera masqué, peint, éclairé de manière diffuse ou fini mécaniquement, le fraisage reste parfaitement viable.
Examinez ensuite la géométrie. Les détails intérieurs fins, les petits trous, les angles intérieurs vifs et de grandes quantités de lettrage plat orientent vers un laser. Les matériaux épais, les poches profondes, les biseaux, les lamages et l’usinage structurel orientent vers une fraiseuse.
Enfin, considérez l’ensemble du parcours de production plutôt que l’opération de découpe isolément. Un laser peut réduire le coût de main-d’œuvre après la découpe en évitant la finition des bords. Une fraiseuse peut éliminer un second procédé en usinant directement les éléments de montage. Aucune de ces conclusions n’est universelle ; tout dépend de ce qui doit se produire après que l’acrylique a quitté la machine.
La décision la plus solide provient de l’essai du graphisme réel de l’enseigne sur la qualité, l’épaisseur, la couleur et le film de protection d’acrylique prévus. Évaluez non seulement si la machine découpe la plaque de part en part, mais aussi la transparence des bords, l’ajustement dimensionnel, les marques de chaleur, le contraste de gravure, la manipulation des pièces et la précision de l’assemblage. Pour la signalétique en acrylique, ces détails déterminent si une machine est simplement capable de fabriquer la pièce ou réellement adaptée à la production de l’enseigne finie.
Laissez un commentaire
Obtenez des devis en temps réel
Intéressé(e) ? Laissez vos coordonnées.