
Catégories
Articles récents
 Facteurs clés pour choisir une machine de découpe de tôles grand format à rail au solSep 08, 2026
 Comment les machines à tôle sur rail au sol grand format permettent le traitement de panneaux métalliques surdimensionnésSep 08, 2026
 Dispositifs de sécurité requis pour le soudage et le nettoyage de surface au laser à fibre 4-en-1Sep 08, 2026
Facteurs clés pour choisir une machine de découpe de tôles grand format à rail au sol
La décision d’acheter une machine de découpe de tôles grand format sur rails au sol doit commencer par les pièces qui doivent sortir de la table, et non par la plus grande zone de découpe indiquée dans une brochure. Une machine peut être capable de traiter des tôles surdimensionnées, mais cela ne signifie pas automatiquement qu’elle maintiendra la précision sur toute la longueur de travail, chargera efficacement les matériaux ou restera facile à entretenir.
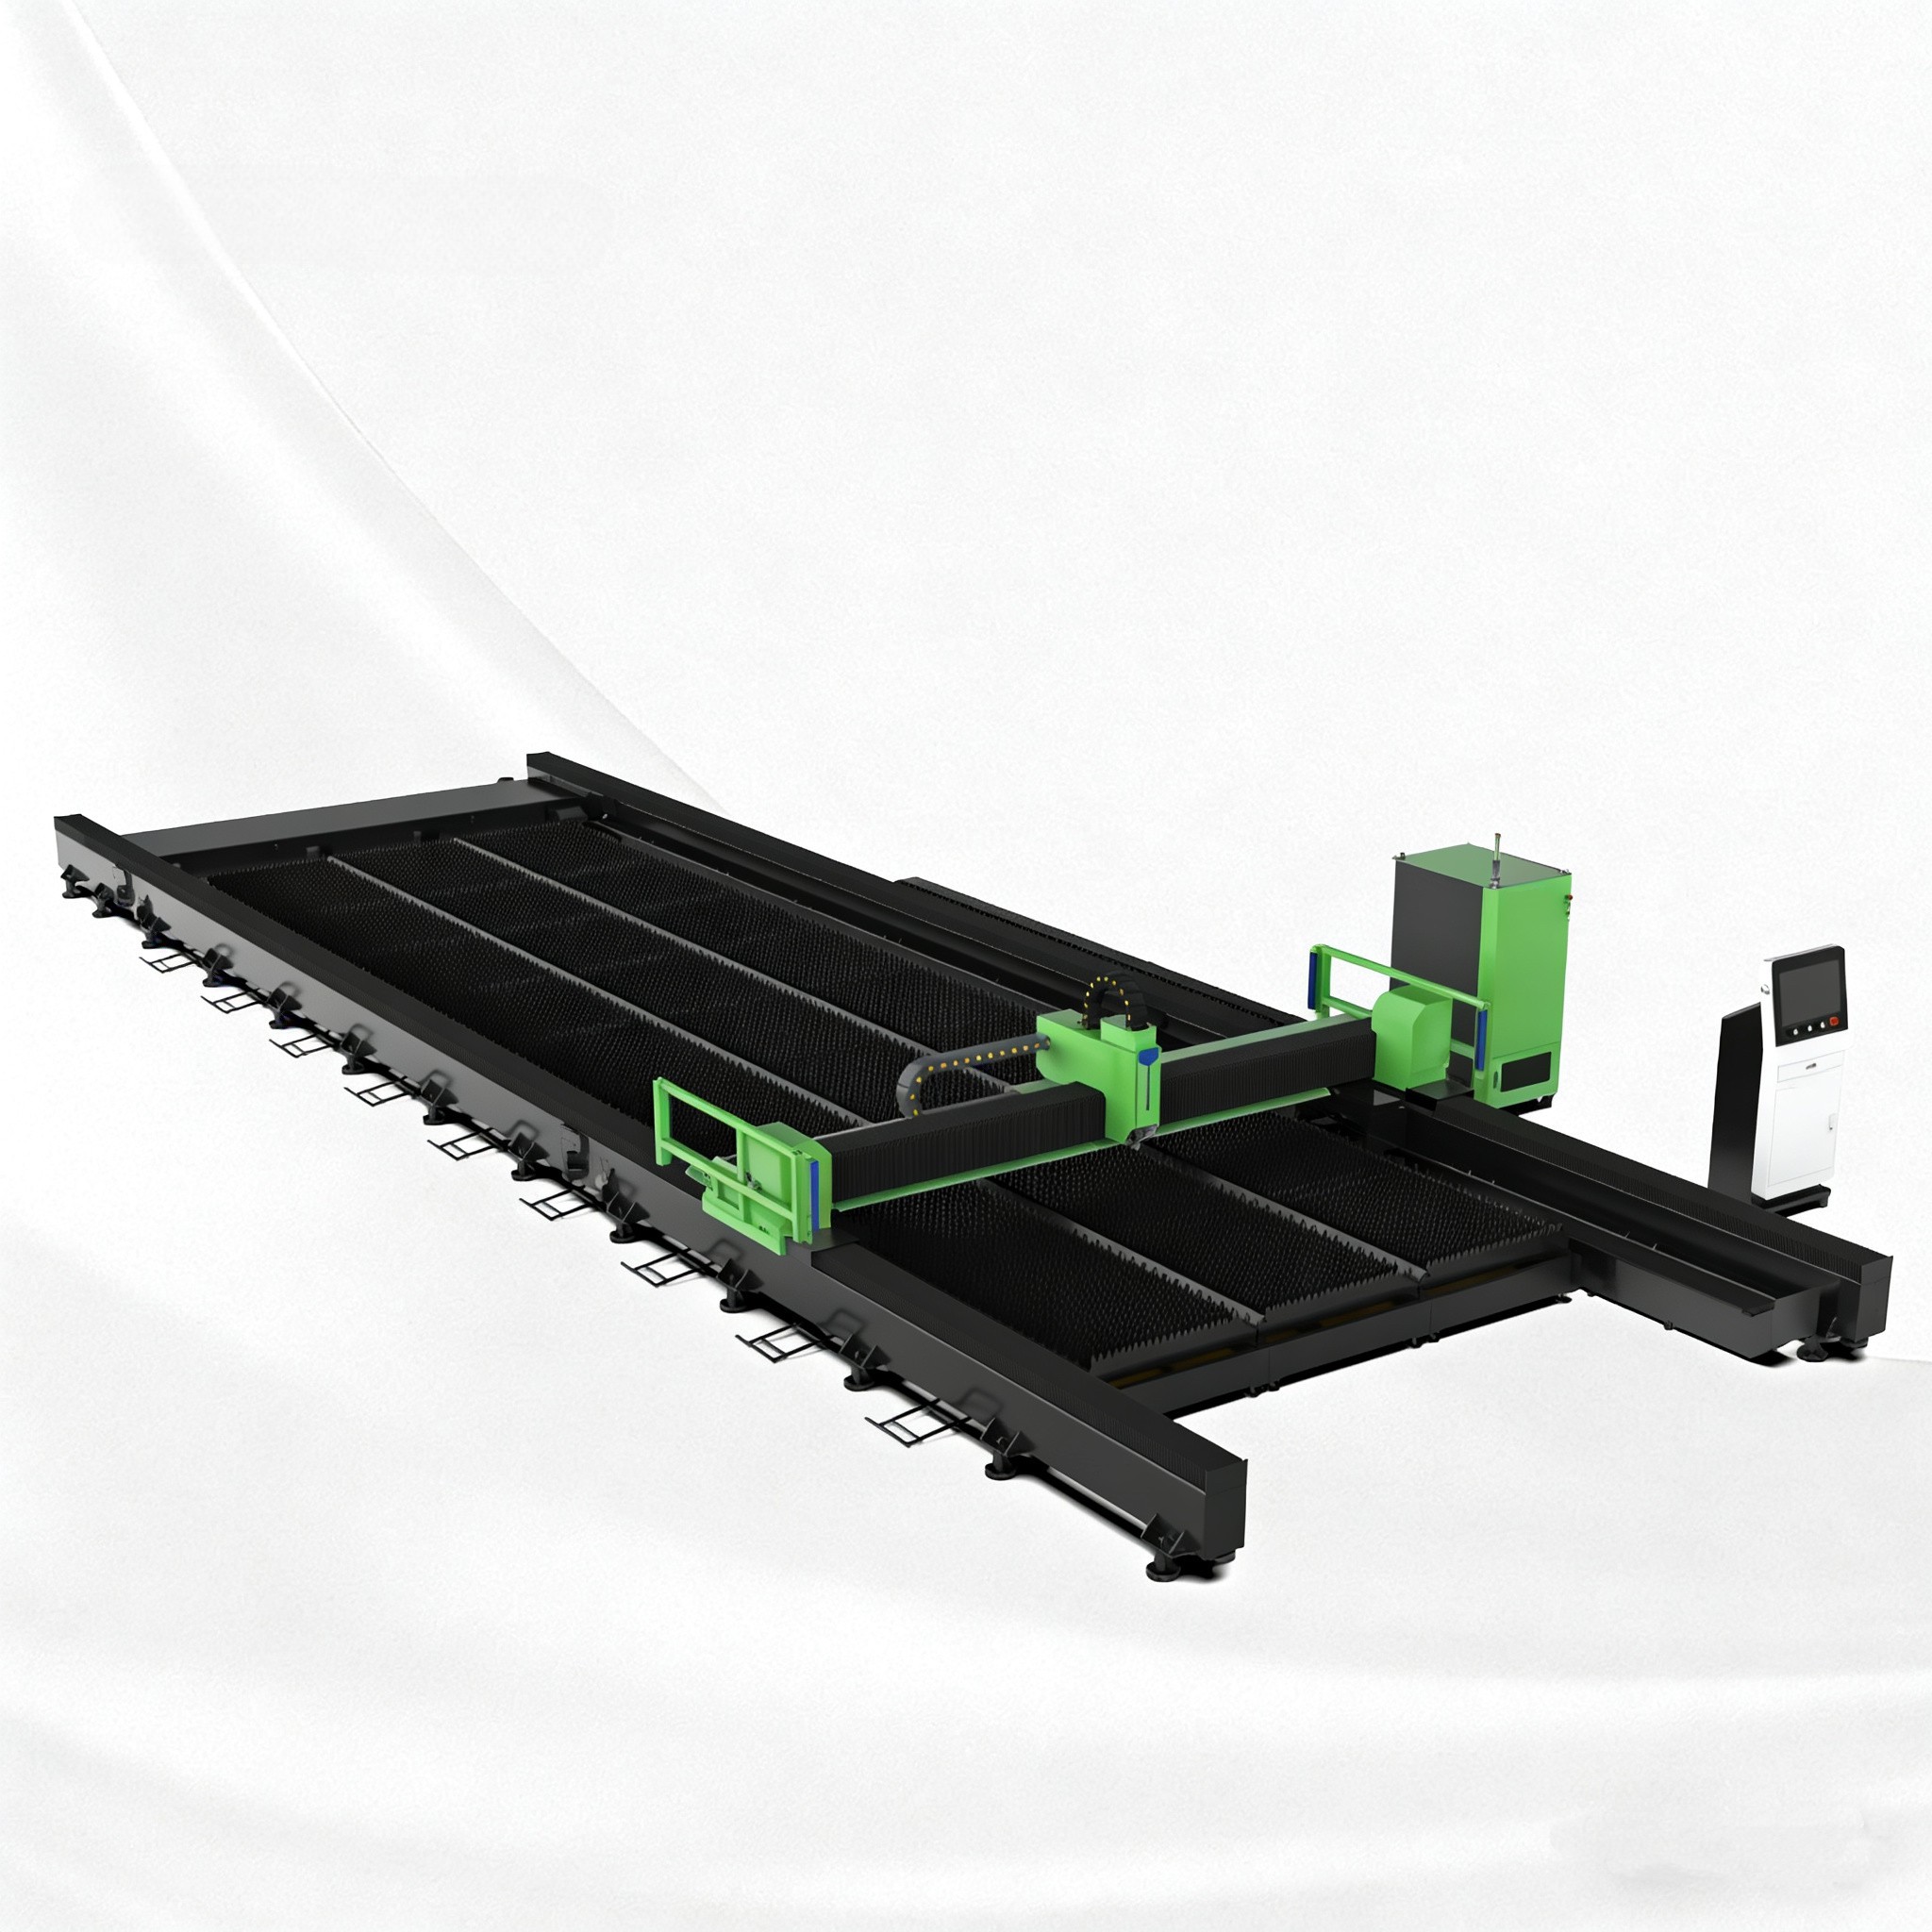
Pour les opérations traitant des plaques longues, des panneaux larges ou des tôles de formats variés, la conception sur rails au sol peut constituer une solution judicieuse pour obtenir une plus grande enveloppe de travail. Le système de rails est installé le long du sol et soutient le portique mobile sur une distance étendue. Cette configuration évite certaines limites de transport associées aux bâtis de machine monoblocs. Sa valeur dépend toutefois de la qualité de l’installation, de la rigidité de la machine, du contrôle des mouvements et de l’adéquation de la machine avec le flux de matériaux qui l’entoure.
Lors de l’évaluation d’une solution de découpe de tôles grand format sur rails au sol, considérez la taille de découpe comme une exigence au sein d’un système de production plus vaste. Le bon choix est celui qui produit des pièces acceptables de manière constante, s’adapte à l’espace disponible et à la méthode de manutention, et peut être pris en charge tout au long de sa durée de vie opérationnelle.
Commencez par la plus grande pièce réelle, et non par la plus grande tôle possible
Les acheteurs commencent souvent par demander une machine capable d’accueillir la plus grande tôle qu’ils pourraient traiter. Cela est compréhensible, mais peut entraîner des coûts inutiles et une installation difficile si des travaux occasionnels surdimensionnés déterminent l’ensemble de l’investissement.
Répertoriez la plus grande pièce finie, la plus grande tôle entrante, les schémas d’imbrication habituels, le dégagement de bord attendu et le sens de chargement. Il s’agit de dimensions différentes. Une machine peut techniquement accepter une tôle qui tient sur la table, tout en laissant une marge insuffisante pour les erreurs de chargement, les brides, les lames de support ou une manutention pratique. Si les tôles arrivent avec des bords déformés ou un film protecteur, un dégagement supplémentaire devient plus important.
Distinguez également la production courante des travaux exceptionnels. Si les très grandes pièces sont fréquentes, un système long sur rails au sol peut être justifié. Si elles sont rares, sous-traiter les travaux surdimensionnés ou redéfinir la pièce en assemblages peut offrir un investissement plus équilibré. L’achat d’une course excédentaire « au cas où » augmente la longueur d’installation des rails, les besoins en espace au sol, la complexité de la manutention des matériaux et la zone qui doit rester dégagée autour de la machine.
La fondation des rails fait partie de la machine
Avec une machine sur rails au sol, le sol et l’installation des rails influencent le résultat final. Le portique ne peut se déplacer avec autant de précision que les rails le permettent. Une tête de découpe et un système de commande de haute qualité ne peuvent pas compenser entièrement des rails mal alignés, insuffisamment soutenus, contaminés ou susceptibles de se déplacer au fil du temps.
Demandez au fournisseur d’expliquer le processus de préparation du site en termes pratiques. La discussion doit couvrir l’état de la fondation, la méthode de fixation des rails, les procédures de nivellement et d’alignement, les préoccupations liées au drainage ou à l’humidité, le cheminement des câbles et la manière dont l’installation achevée est inspectée. Elle doit également préciser qui est responsable de chaque étape : entrepreneur en génie civil, installateur, fournisseur de la machine ou équipe du site.
Les rails longs sont exposés à davantage de variations environnementales qu’un bâti compact fermé. Les changements de température, la poussière, la circulation de chariots élévateurs et les vibrations à proximité peuvent tous affecter l’installation. La question n’est pas de savoir si ces conditions existent, car la plupart des ateliers de fabrication en connaissent certaines. La question est de savoir si la conception des rails, les protections, le système de lubrification et l’accès pour la maintenance retenus sont adaptés à l’environnement réel.
Un principe d’achat utile est simple : n’évaluez pas le rail au sol comme un accessoire. Évaluez-le comme un composant de précision avec le même sérieux que le portique, le système d’entraînement et la source laser.
La rigidité devient plus importante à mesure que l’enveloppe de découpe s’agrandit
Une plus grande portée rend le comportement structurel plus important. Lors des déplacements rapides, des changements de direction et des accélérations, le portique et le chariot sont soumis à des forces dynamiques. Si la structure manque de rigidité suffisante, la machine peut présenter une qualité de coin irrégulière, une répétabilité réduite selon les positions sur la table ou la nécessité de réduire les vitesses de fonctionnement pour préserver des résultats acceptables.
Ne vous fiez pas au terme général « usage intensif » pour comparer les machines. Demandez une explication claire de la conception structurelle : construction du portique, configuration de l’entraînement, espacement des rails, méthode de transmission par crémaillère et pignon ou autre, et gestion de la masse mobile. L’objectif n’est pas de comparer des noms de composants isolés. Il s’agit de comprendre si l’ensemble du système de mouvement est conçu pour assurer des performances stables sur la course requise.
La synchronisation du double entraînement mérite une attention particulière sur les longs portiques. Si les deux côtés d’une poutre mobile ne restent pas correctement coordonnés, le portique peut se mettre légèrement en biais pendant le mouvement. Cela affecte le positionnement et exerce des contraintes inutiles sur les composants mécaniques. La commande, le système servo, la méthode de référencement et la configuration mécanique doivent fonctionner ensemble pour maintenir la poutre d’équerre pendant toute l’opération.
Lorsque cela est possible, examinez des pièces d’échantillon produites à différents endroits de la zone de découpe. Un résultat propre près du centre de la table est utile, mais ne prouve pas une qualité identique aux extrémités éloignées d’une longue course. Inspectez les trous, les coins, les longs bords droits et les caractéristiques répétées plutôt que de juger uniquement sur une démonstration de découpe rapide.
Définissez la précision en fonction des pièces et des tolérances
La « haute précision » n’est pas une spécification d’achat. Elle doit être liée aux pièces produites. Un panneau décoratif, une plaque de base structurelle et un composant qui doit s’aligner avec des trous usinés peuvent tous nécessiter des niveaux différents de contrôle dimensionnel et de qualité de bord.
Avant de comparer les devis, préparez une liste de pièces représentatives. Incluez le type de matériau, la plage d’épaisseurs, les tailles de trous courantes, les plus petites caractéristiques, les dimensions critiques, les quantités prévues et tout processus en aval tel que le pliage, le soudage, l’usinage ou le revêtement. Cette liste révèle si la qualité de découpe doit être optimisée pour la vitesse, la précision, l’état des bords ou une combinaison des trois.
Par exemple, les très petits trous et les géométries complexes imposent des exigences différentes au processus que les grands profils découpés dans des plaques plus épaisses. Les matériaux épais peuvent nécessiter un perçage plus lent et plus stable, tandis que les tôles minces peuvent être sensibles à la déformation thermique et à la manutention. Une machine adaptée à une large gamme de matériaux n’a de valeur que si les paramètres de découpe prévus, le système de gaz, le choix des buses et le flux d’imbrication sont également exploitables pour cette gamme.
Demandez comment la répétabilité est vérifiée après l’installation et comment l’alignement est contrôlé lors de la maintenance. La précision n’est pas seulement une condition du jour de réception. Elle doit rester maîtrisable après une exploitation normale, la maintenance et les changements dans l’environnement de l’atelier.
La capacité de découpe est limitée par l’ensemble du flux de travail
Un laser grand format peut devenir le processus le plus rapide d’une chaîne lente de manutention des matériaux. Les longues tôles doivent être chargées, positionnées, découpées, déchargées, triées et déplacées en toute sécurité. Si le matériau est chargé manuellement à l’aide d’un pont roulant, le rythme de production sera très différent de celui d’une installation utilisant des équipements automatisés de chargement et de déchargement.
Cartographiez le parcours depuis la tôle brute jusqu’aux pièces finies triées. Déterminez où les tôles complètes attendent, comment elles atteignent la table de découpe, comment les pièces finies sont retirées, où vont les squelettes de tôle et si les opérateurs disposent d’un accès sûr le long des deux côtés de la machine. Cet exercice identifie souvent le véritable goulot d’étranglement avant l’émission du bon de commande.
Le temps de cycle doit être considéré au-delà de la vitesse de déplacement de la tête de découpe. Le perçage, les transitions de contour, le changement de tôle, le retrait des pièces, les vérifications des buses et la préparation des programmes affectent tous la production utile du système. Une machine moins chère peut être l’option la moins performante lorsqu’elle exige davantage d’interventions manuelles ou crée une instabilité dans les opérations en aval.
Choisissez la configuration de découpe en fonction de la réalité des matériaux
La découpe laser fibre est souvent choisie pour sa flexibilité dans les applications courantes de tôles métalliques, mais la configuration optimale dépend toujours du mélange réel de matériaux et d’épaisseurs. La source, la tête de découpe, le système de gaz d’assistance, la détection de hauteur et le logiciel de commande doivent être évalués comme un processus connecté plutôt que comme des postes séparés.
Ne spécifiez pas la puissance laser uniquement sur la base du chiffre le plus élevé disponible. Une puissance plus élevée peut étendre les capacités de traitement et améliorer la productivité dans des applications adaptées, mais elle modifie également les exigences relatives à l’alimentation électrique, au refroidissement, à l’alimentation en gaz, au contrôle du processus et à la discipline des opérateurs. Pour des travaux concentrés dans une plage d’épaisseurs modérée, un système bien adapté peut offrir une meilleure valeur opérationnelle qu’une configuration surdimensionnée, rarement utilisée près de sa capacité prévue.
L’approvisionnement en gaz d’assistance est fréquemment sous-estimé. La pureté du gaz, la stabilité de la pression, le stockage, la capacité des canalisations et la distance de distribution peuvent affecter la régularité de la découpe. Un devis qui semble complet peut néanmoins laisser au site la responsabilité d’une infrastructure essentielle de gaz. Il en va de même pour l’extraction. Les grandes tôles génèrent une quantité importante de fumées et de poussières sur une vaste zone, de sorte que la collecte des fumées doit être conçue en fonction de la taille de la table, du type de matériau et du schéma de découpe plutôt qu’ajoutée après coup.
Le logiciel doit réduire les décisions à prendre dans l’atelier
Le logiciel est le point où la commande client devient mouvement de machine. La qualité de l’imbrication affecte l’utilisation des matériaux ; les bibliothèques de processus influencent la régularité de la découpe ; et l’interface de commande détermine avec quelle facilité les opérateurs peuvent se remettre d’interruptions ou s’adapter à un changement de l’état de la tôle.
Examinez le flux de travail pour importer les dessins, préparer les imbrications, attribuer les matériaux, sélectionner les paramètres, simuler un travail et suivre les chutes. Un système utile doit rendre le travail normal répétable sans empêcher les utilisateurs expérimentés d’effectuer des ajustements contrôlés. Il doit également permettre une séparation claire entre les réglages de processus approuvés et les modifications informelles apportées dans l’atelier.
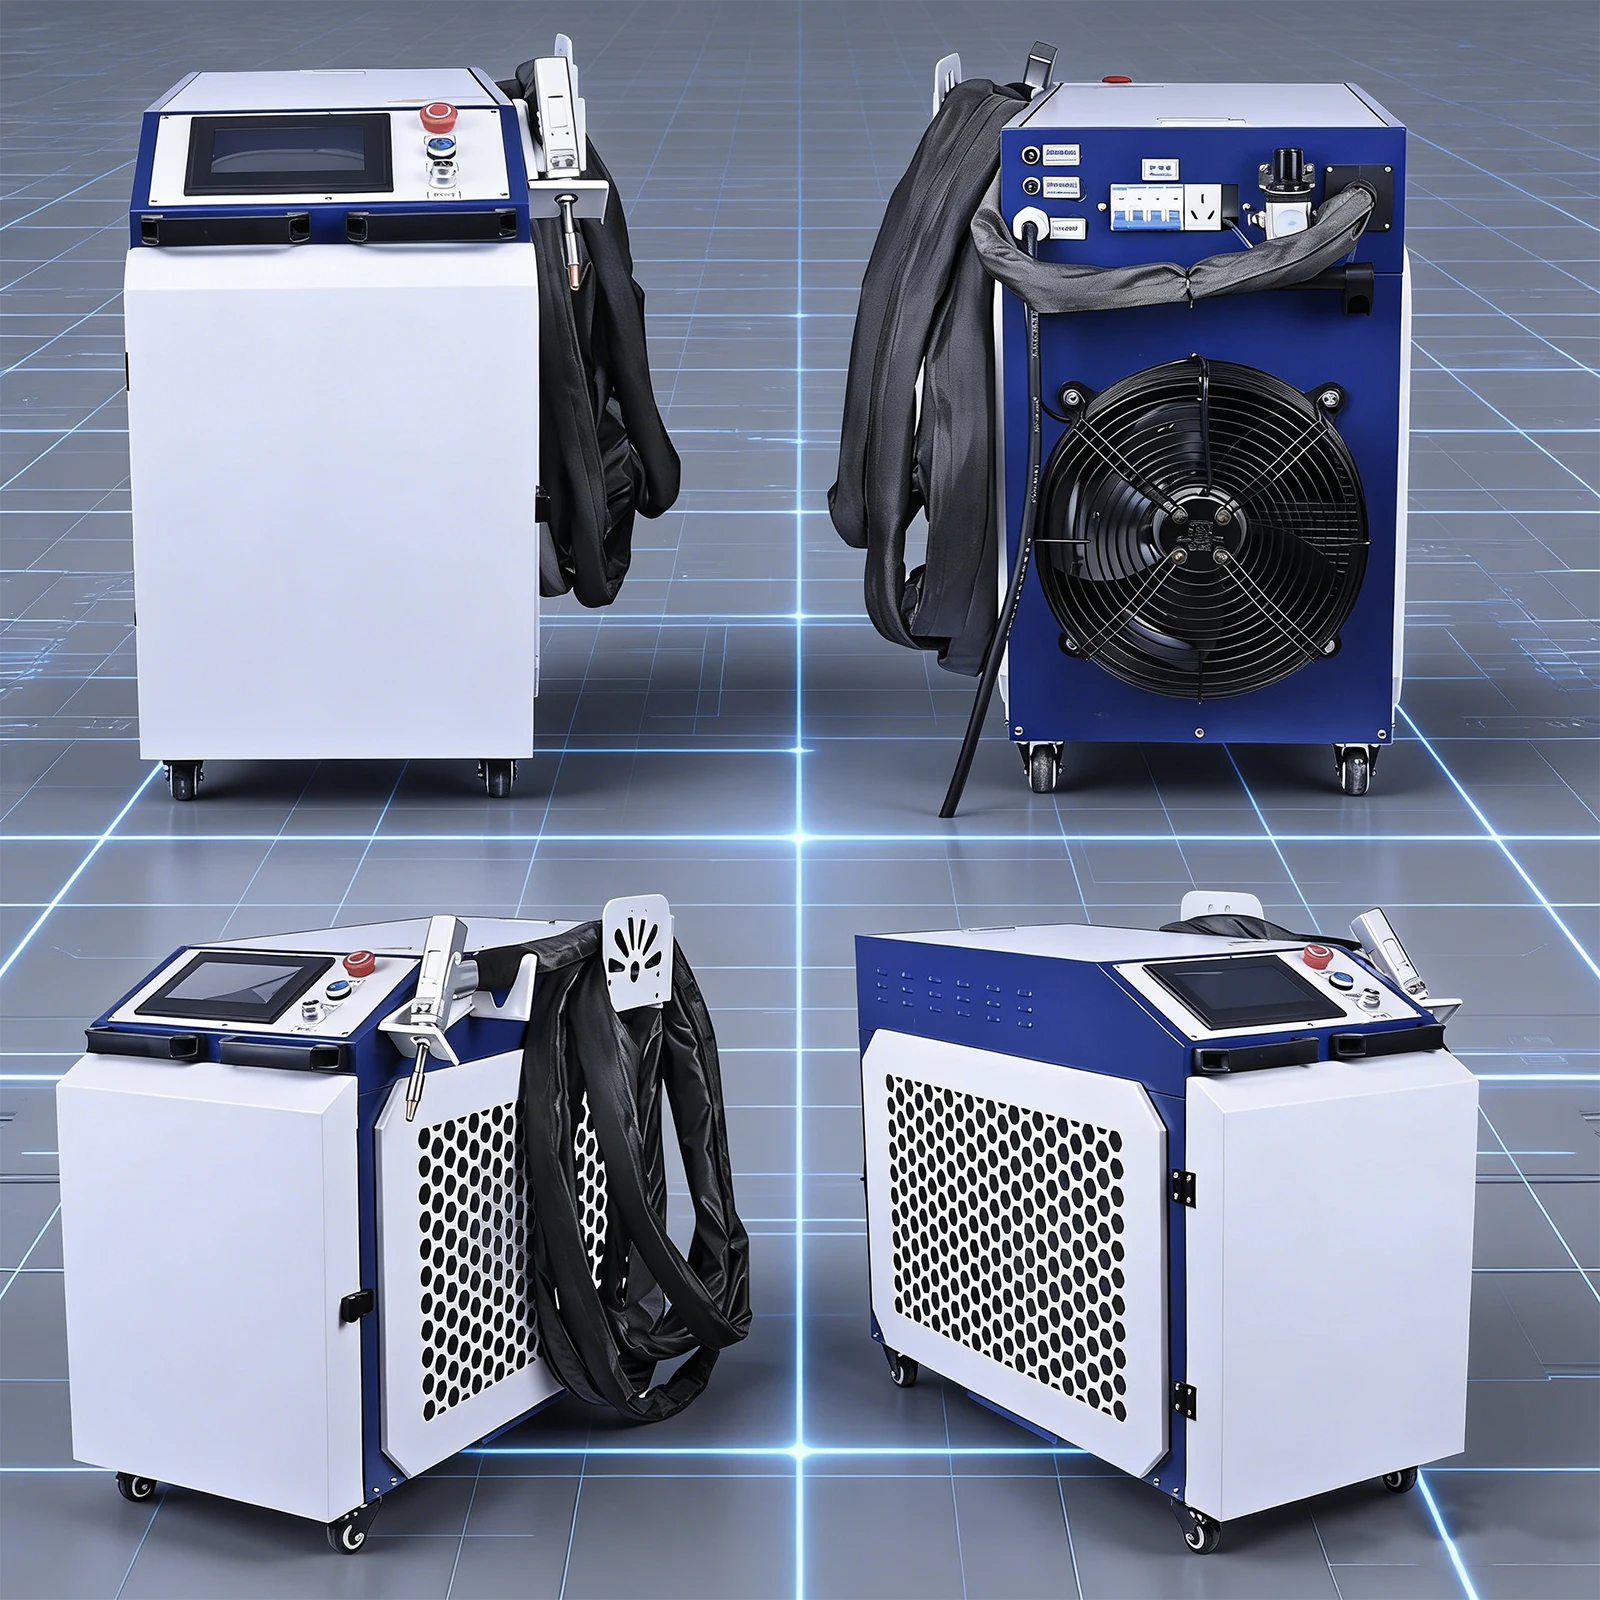
Pour les opérations qui découpent les pièces avant l’assemblage, l’intégration logicielle peut être importante au-delà de la table de découpe. Les étiquettes des pièces, les instructions de tri et la traçabilité des travaux peuvent réduire la confusion lorsque de nombreuses pièces similaires sortent d’une grande tôle. Cela est particulièrement pertinent lorsque les composants découpés passent ensuite au pliage et au soudage. Un équipement distinct tel qu’une machine de soudage laser fibre 4 en 1 peut être pertinent pour une cellule de fabrication intégrée, mais il doit être évalué indépendamment de la découpeuse sur rails au sol. Combiner des étapes de processus dans une discussion d’achat ne signifie pas qu’une machine peut remplacer l’autre.
L’accès pour la maintenance et l’assistance déterminent le temps de fonctionnement réellement utilisable
Les grandes machines génèrent des tâches de maintenance sur une empreinte physique plus étendue. Tenez compte de l’accès aux rails, crémaillères, points de lubrification, soufflets ou protections, chaînes porte-câbles, consommables de la tête de découpe, armoires électriques et conduits d’extraction. Un composant simple à remplacer sur une machine compacte peut nécessiter davantage de planification lorsqu’il est positionné le long d’une longue installation de rails.
Demandez un programme de maintenance de routine distinguant le nettoyage quotidien, l’inspection périodique, les activités d’étalonnage et les tâches de service nécessitant un technicien qualifié. L’objectif est d’identifier les tâches que l’équipe du site peut effectuer en toute sécurité et celles qui exigent l’assistance du fournisseur. Les consommables et pièces de rechange critiques doivent être abordés avant la mise en service, en particulier lorsque les programmes de production ne peuvent tolérer de longues périodes d’attente.
Les capacités du fournisseur doivent être évaluées en termes tout aussi pratiques. Confirmez l’étendue de la mise en service, le format de la formation des opérateurs, le processus de diagnostic à distance, l’organisation de la réponse de service, la disponibilité de la documentation technique et l’assistance en pièces de rechange. RISTEC est spécialisé dans les machines laser et les machines de routage de haute précision, avec une qualité maintenue au sein de son processus de fabrication ; pour une grande installation sur rails, la question d’achat la plus importante est de savoir comment cette responsabilité d’ingénierie se traduit par une discipline d’installation, une mise en service et un accès au service à long terme sur le site d’exploitation.
Comparez les devis sur un périmètre équivalent
Deux propositions peuvent présenter des descriptions de machines similaires tout en incluant des périmètres de projet très différents. L’une peut inclure l’installation des rails, les interfaces d’extraction des poussières, les éléments d’enceinte de sécurité, la formation, l’outillage, le logiciel et l’assistance à la réception. Une autre peut ne chiffrer que la machine principale. Comparer les prix affichés sans normaliser ces détails crée plus tard une surprise budgétaire évitable.
Créez une fiche de comparaison qui consigne la configuration complète livrée : enveloppe de travail, périmètre des rails et de la fondation, source et tête laser, système de mouvement, conception de la table de découpe, logiciel de commande et d’imbrication, interfaces de gaz, exigence d’extraction, dispositifs de sécurité, installation, formation, conditions de garantie et pièces de rechange recommandées. Signalez les éléments peu clairs plutôt que de supposer qu’ils sont inclus.
Il est également utile de définir les critères de réception avant la commande. Ceux-ci doivent être liés à des matériaux et à des pièces représentatifs, et non uniquement à une démonstration générique de la machine. S’accorder sur la plage de production prévue donne aux deux parties une base plus claire pour l’installation et la réception.
Une séquence de sélection rigoureuse
- Établissez une liste de travaux représentatifs à partir des travaux actuels et prévus, en séparant la demande normale des besoins rares en surdimensionné.
- Cartographiez le déplacement des tôles, le retrait des pièces, l’extraction, l’alimentation électrique, le gaz et l’accès des opérateurs dans l’espace au sol disponible.
- Évaluez la fondation et l’installation des rails comme un projet de précision plutôt que comme une tâche générale de site.
- Comparez la conception structurelle, le contrôle des mouvements et les échantillons de découpe sur toute l’enveloppe de travail.
- Évaluez le logiciel, l’accès pour la maintenance, la mise en service et l’assistance comme faisant partie du système de production.
- Normalisez les devis des fournisseurs afin de comparer le périmètre complet installé, et non le prix affiché de la machine.
La décision d’achat la plus pertinente n’est généralement pas la machine présentant les spécifications annoncées les plus élevées. C’est le système dont l’installation des rails, la conception structurelle, la configuration de découpe, le flux de matériaux et le modèle de service sont alignés sur les pièces qui doivent être produites chaque jour.
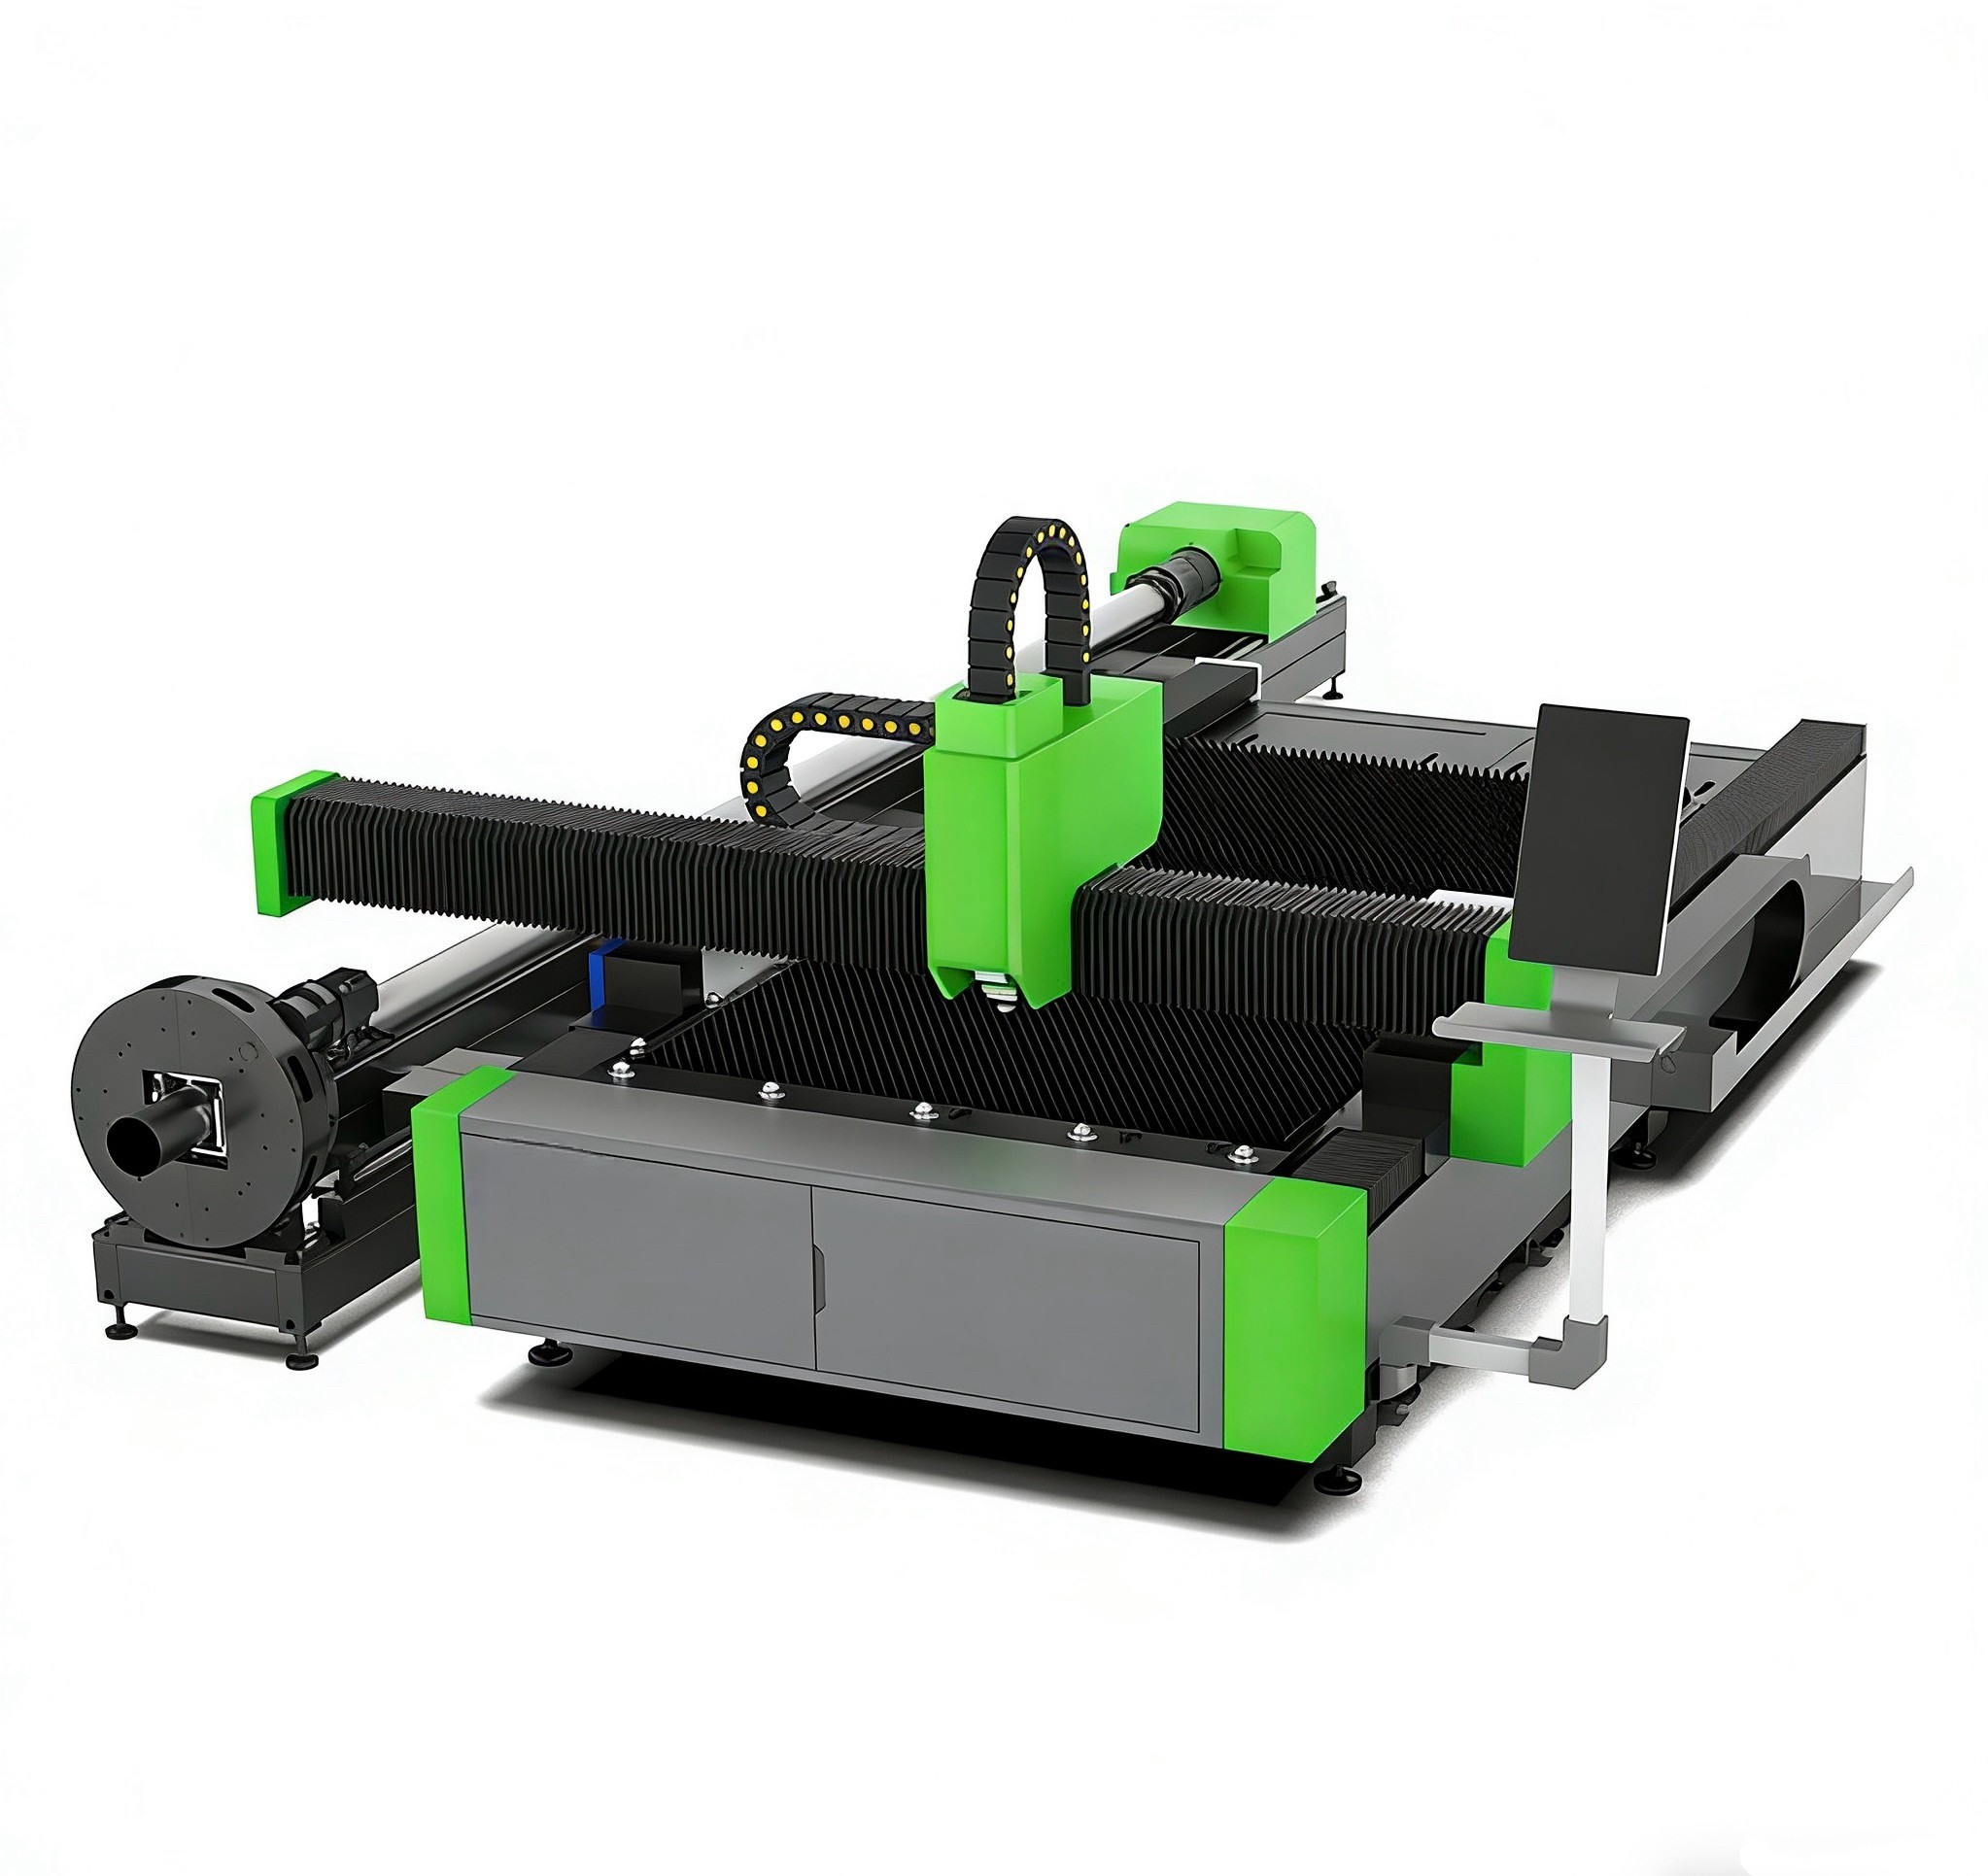
 Machine de découpe laser pour tôles et tubes métalliquesLa machine de découpe laser pour tôles et tubes est un système polyvalent à haut rendement conçu pour traiter à la fois des tôles métalliques planes et divers profils de tubes/tuyaux sur une seule machine. En éliminant la nécessité d’acheter deux systèmes distincts, elle offre aux fabricants métalliques une solution très rentable qui permet de réaliser d’importantes économies d’espace au sol, de réduire la main-d’œuvre et de multiplier les capacités de production.
 Machine de découpe laser de tôles sur rail au sol grand formatLa machine de découpe laser de tôles sur rail au sol grand format est une solution industrielle haute performance spécialement conçue pour l’usinage intensif de plaques métalliques extra-longues et extra-larges. Grâce à une conception sur rails au sol, cette machine élimine les contraintes de taille des bâtis intégrés traditionnels et offre une capacité d’extension « infinie » pour la fabrication à grande échelle.
Laissez un commentaire
Obtenez des devis en temps réel
Intéressé(e) ? Laissez vos coordonnées.