


Catégories
Articles récents
 Avant d’acheter une fraiseuse CNC ATC : tests de réception de la précision et des changements d’outilOct 27, 2026
 À quoi sert une machine de soudage laser 4-en-1 ? Modes et étapes de changement de configurationOct 27, 2026
 Soudeuses laser portables refroidies par air 4-en-1 : vérifications du cycle de service et de l’alimentation électrique sur siteOct 27, 2026
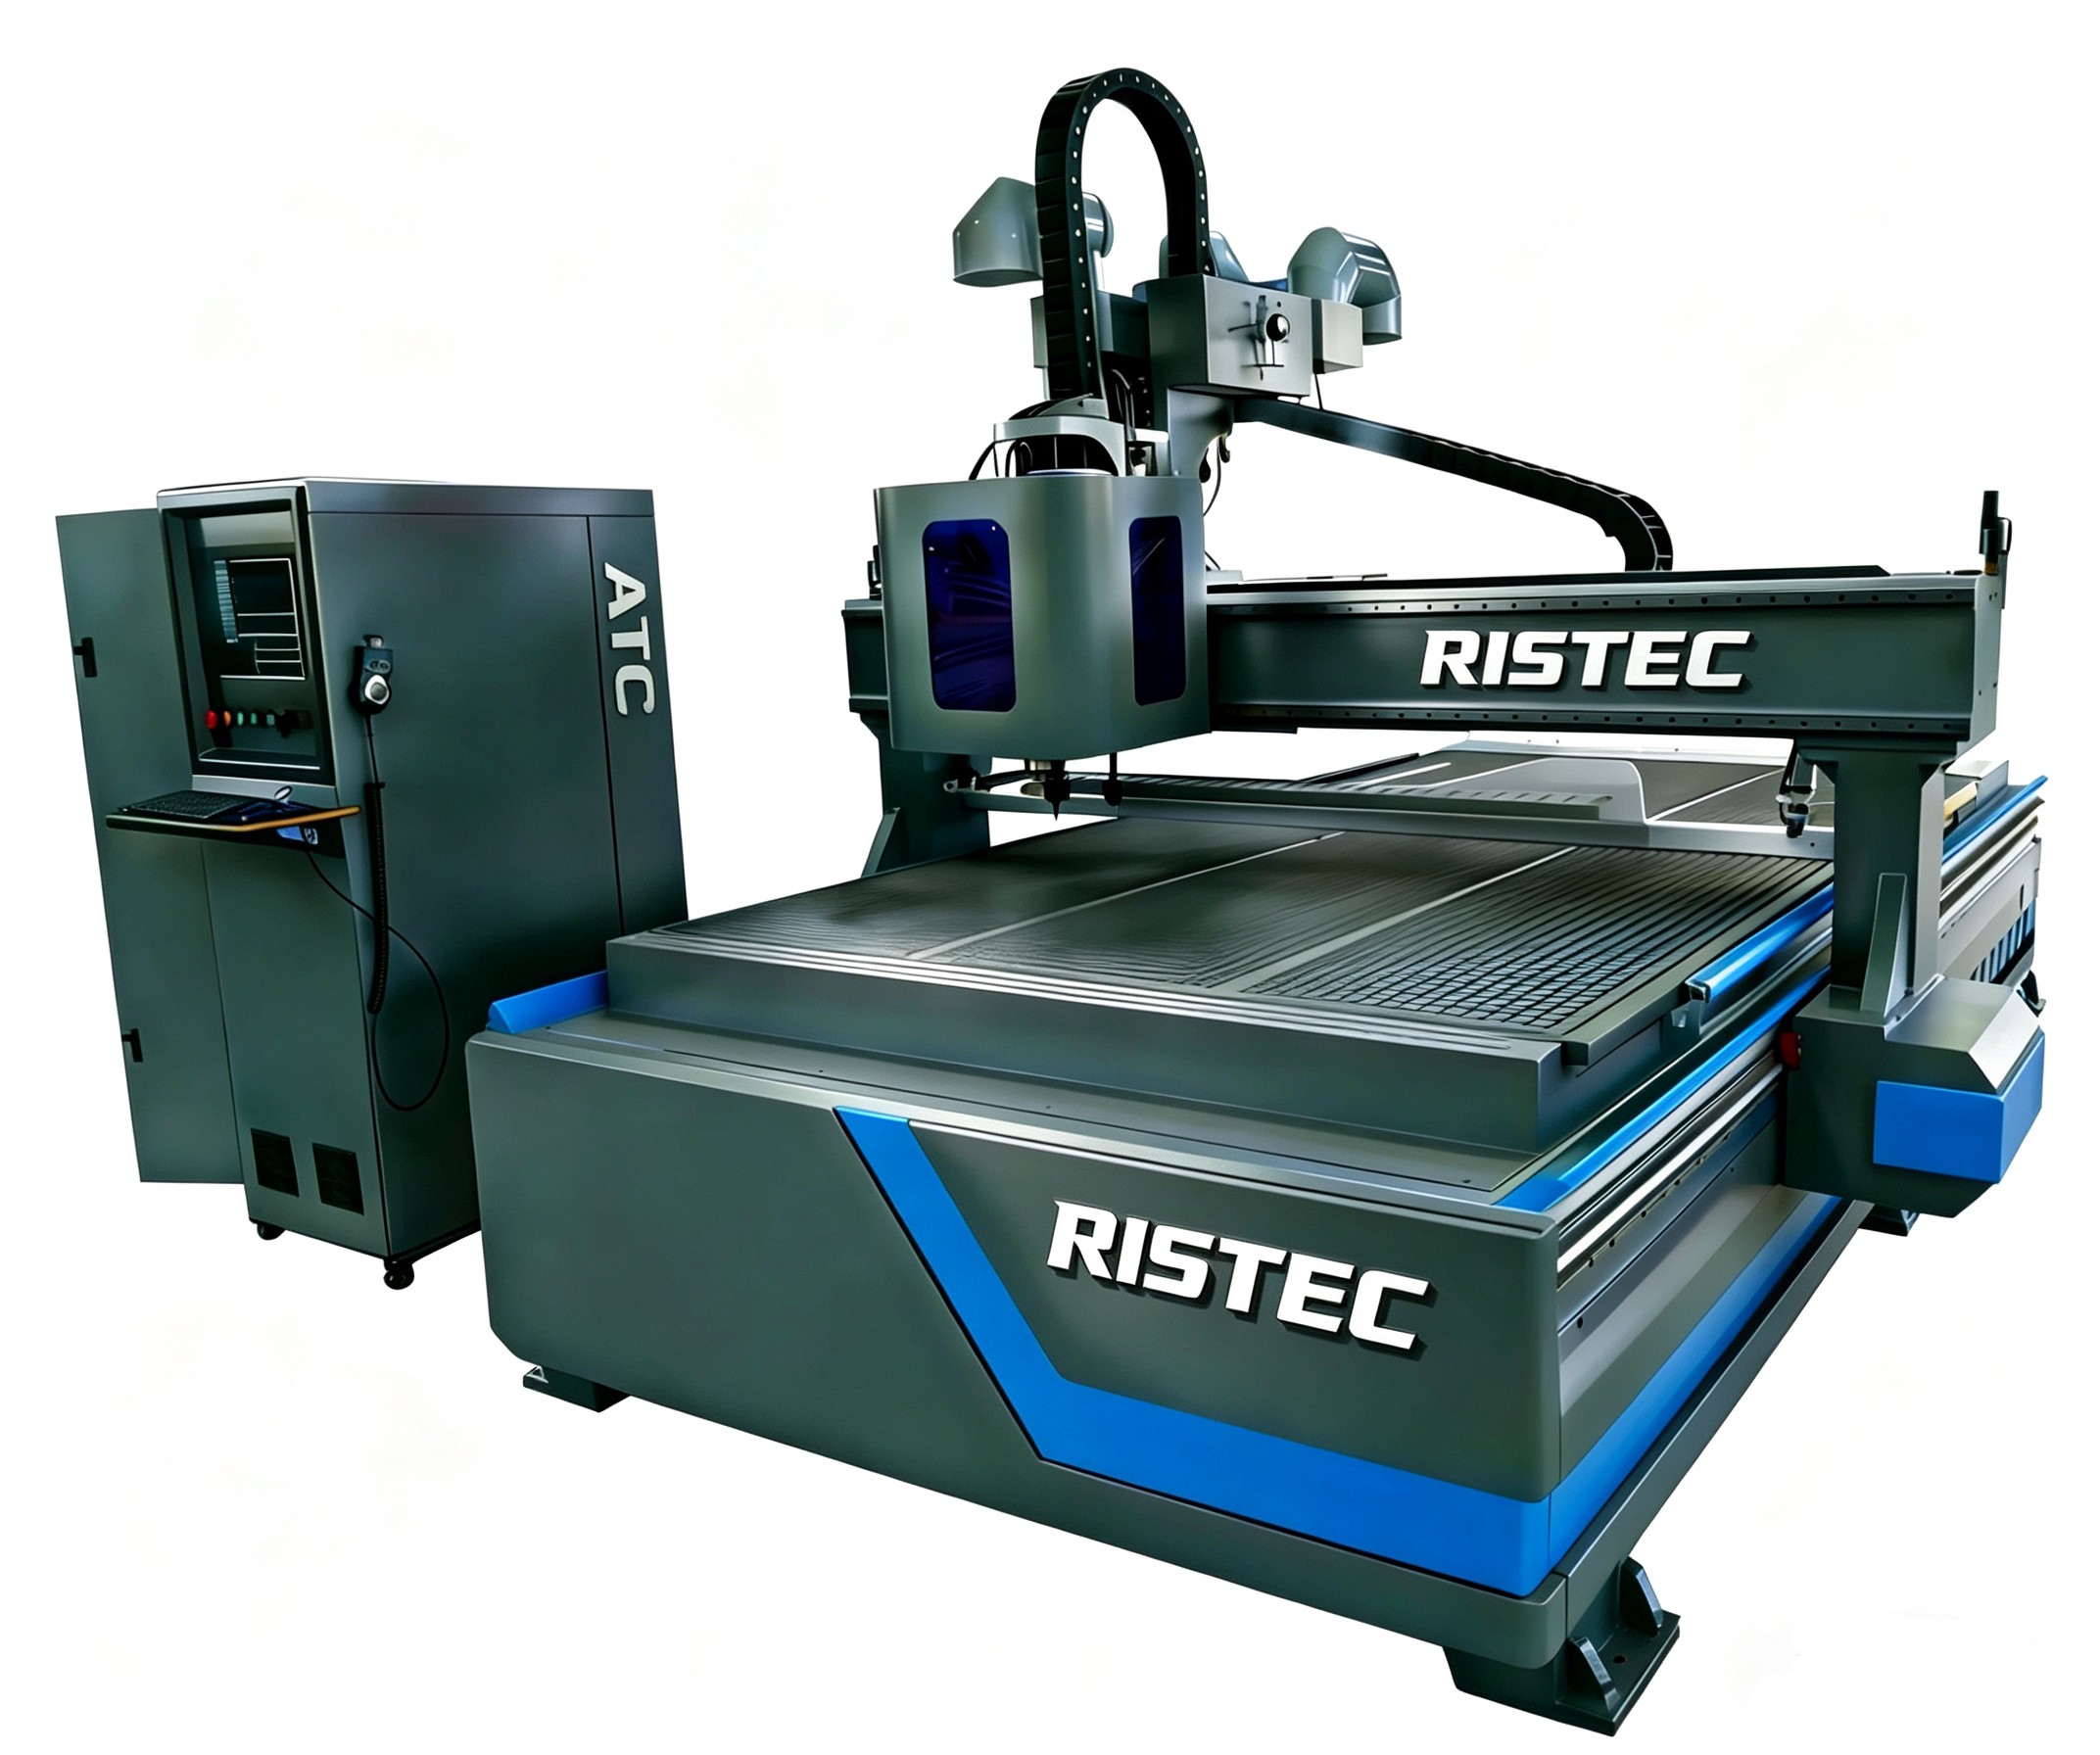
Avant d’acheter une fraiseuse CNC ATC : tests de réception de la précision et des changements d’outil
Pour vérifier la qualité d’une fraiseuse CNC ATC avant l’achat, exigez un test de réception documenté, réalisé avec vos matériaux, des outils représentatifs et dans des conditions de production. Les éléments de preuve doivent couvrir la précision de positionnement, la répétabilité, le faux-rond de la broche, les changements d’outils automatiques et les dimensions des pièces finies. Une simple démonstration de coupe réussie ne permet pas de savoir si la machine respectera les tolérances sur toute sa zone de travail ni si elle maintiendra les correcteurs d’outils après des changements répétés.
Convenez de la méthode de test et des critères de réussite avant de passer commande. Les deux parties disposent ainsi d’une base claire pour la réception, ce qui évite qu’une machine soit acceptée au seul motif que son meilleur échantillon est réussi.
Définir ce que la machine doit produire
Commencez par un plan de pièce représentatif. Repérez les dimensions qui influent sur l’ajustement, l’assemblage ou les opérations en aval : l’entraxe des trous, la largeur des poches, l’équerrage des panneaux, les surfaces d’appui et la régularité de la profondeur. Précisez le matériau, l’épaisseur, le mode de bridage, les outils de coupe et les conditions d’usinage prévues.
Une fraiseuse destinée à l’imbrication de panneaux nécessite des éléments de preuve différents de ceux d’une machine servant à fabriquer des montages d’ajustement précis. Pour les grands panneaux, la précision sur toute la table et le maintien par aspiration sont particulièrement importants. Les poches profondes et les pièces hautes sollicitent davantage la rigidité, le dégagement et la longueur de sortie de l’outil.
Distinguez la précision de la machine de celle de la pièce finie. Les mesures des axes permettent de repérer les erreurs de la machine. Une pièce test usinée reflète également les effets des outils, du bridage, des mouvements du matériau et des efforts de coupe. Ces deux types de vérification sont nécessaires pour déterminer si la fraiseuse convient au travail prévu.
Le document de réception doit consigner :
- La configuration de la machine, les paramètres de la commande et l’état de la compensation.
- Le matériau et les outils de test, les porte-outils, les avances, les vitesses et le mode de bridage.
- Les méthodes de mesure, l’adéquation des instruments et les tolérances convenues.
- Les conditions de préchauffage, la durée du test et le traitement des résultats non conformes.
- Les contrôles qui seront répétés après l’installation.
Vérifier séparément la précision de positionnement et la répétabilité
La précision de positionnement indique dans quelle mesure un axe atteint la position qui lui est commandée. La répétabilité indique avec quelle constance il revient à cette position. Une machine peut revenir de façon fiable à la mauvaise position ; une affirmation de répétabilité ne prouve donc pas la précision dimensionnelle.
Demandez des mesures en plusieurs points de chaque axe concerné, en approchant les positions depuis les deux directions. Les changements de sens peuvent révéler un jeu ou une erreur d’inversion qu’une démonstration dans une seule direction ne ferait pas apparaître. Incluez des points proches des limites de course et dans la zone de production prévue.
Pour les tolérances exigeantes, demandez des mesures au laser interférométrique réalisées par un technicien compétent. Le rapport doit préciser le montage, les conditions ambiantes, les positions des axes et l’activation ou non de la compensation. Les résultats obtenus sans compensation peuvent aider à diagnostiquer le comportement mécanique ; la réception finale doit toutefois porter sur la configuration fournie pour la production.
Un comparateur à cadran peut servir à vérifier localement le retour à une position, mais il ne permet pas d’établir la précision de positionnement sur une grande zone de travail. De même, les coordonnées affichées par la commande sont des valeurs de commande ou de retour d’information, et non une preuve indépendante de la position physique.
Vérifiez également l’équerrage des axes. Chaque axe peut se positionner correctement à lui seul, tandis que leur relation produit des pièces rectangulaires de travers. Des mesures sur la table, complétées par un test de coupe adapté, permettent de mettre ce défaut en évidence.
Mesurer le faux-rond de la broche à l’interface porte-outil
Le faux-rond de la broche peut influer sur l’état de surface, le diamètre des trous, la durée de vie de l’outil et la charge supportée par chaque arête de coupe. Demandez à quel endroit la mesure a été prise. Une mesure à l’interface de la broche et une mesure sur une barre de contrôle en saillie depuis le porte-outil décrivent des éléments différents de l’ensemble.
Utilisez une barre de contrôle de précision adaptée et un comparateur, avec la broche arrêtée et sécurisée conformément à la procédure d’inspection sûre de la machine. Consignez le point de mesure et la longueur de saillie. Une saillie plus importante peut rendre une erreur angulaire plus visible ; les mesures prises à des distances différentes ne sont donc pas directement comparables.
Examinez l’interface de la broche, le porte-outil, la pince de serrage le cas échéant et les surfaces d’appui pour détecter tout dommage ou toute contamination. Si la mesure n’est pas acceptable, isolez ces composants avant de conclure que la broche elle-même est défectueuse.
Répétez la mesure après avoir retiré puis réinstallé le porte-outil au moyen du changeur d’outils automatique. Vous vérifierez ainsi si l’ensemble du système repositionne l’outil de manière constante. Pour les poches peu profondes ou les opérations de surfaçage, vérifiez également le tram de la broche : une broche inclinée peut laisser des stries même si le faux-rond est acceptable.
Vérifier la fiabilité du changeur d’outils automatique
Un seul changement réussi montre que le mécanisme fonctionne, mais ne fournit guère d’indications sur sa fiabilité pendant un programme de production. Exécutez une séquence documentée sur l’ensemble du magasin, en incluant différentes positions de poches et des ensembles d’outils représentatifs, dans les limites autorisées par la machine.
Définissez le nombre de cycles en fonction de la charge de travail prévue et consignez chaque tentative de changement. N’acceptez pas un résultat « réussi » inexpliqué après la réinitialisation et l’omission de tentatives infructueuses.
Observez la confirmation du serrage, l’orientation de la broche lorsque nécessaire, l’alimentation en air et l’état des interfaces porte-outil. Demandez au fournisseur de montrer, selon une procédure d’essai approuvée, la réaction prévue en cas d’outil manquant, de serrage incomplet ou d’interruption de séquence. La machine doit empêcher toute poursuite dangereuse et offrir une procédure claire de reprise.
Mesurez le temps de changement d’outil selon une définition convenue. Le temps d’échange mécanique annoncé peut ne pas inclure le déplacement vers le magasin, la décélération de la broche, la mesure de l’outil et le retour à la coupe. Pour estimer le rendement, mesurez l’interruption complète dans le cadre du programme représentatif.
Effectuer un test de coupe révélant les erreurs cumulées
Choisissez un échantillon comportant des arêtes droites, des cercles, des poches et des formes usinées avec différents outils. Répartissez les formes sur la zone de travail. Un petit échantillon usiné près du centre de la table ne permet pas de démontrer les performances sur un panneau complet.
Incluez une forme dont le résultat dépend de plusieurs outils, par exemple une poche dégrossie avec une fraise puis finie avec une autre. Vérifiez la transition pour repérer d’éventuelles marches ou différences de profondeur. Ce test combine les correcteurs d’outils, l’assise du porte-outil et le comportement d’usinage.
Usinez dans des conditions réalistes. Une coupe exceptionnellement légère peut masquer la flexion ou un bridage insuffisant. Des efforts de coupe excessifs peuvent également entraîner des échecs qui ne sont pas représentatifs de l’application prévue. Consignez les paramètres de coupe afin de pouvoir comparer les machines sur une base équivalente.
Mesurez les pièces à l’aide d’instruments adaptés aux tolérances requises. Tenez compte de la température du matériau, de sa sensibilité à l’humidité ou de ses mouvements après débridage, le cas échéant. Séparez les contrôles dimensionnels des contrôles d’aspect : une surface lisse peut tout de même présenter des dimensions hors tolérance.
Répétez certaines opérations après avoir fait fonctionner la machine assez longtemps pour représenter une utilisation normale. Comparez les résultats à froid et après échauffement, et surveillez les variations de profondeur, de dimension ou de position. Cela permet de détecter un comportement thermique qu’une brève démonstration pourrait ne pas révéler.
Faire des résultats du test des conditions d’achat
Rassemblez les relevés bruts, les emplacements de mesure, les fichiers de programme, les résultats obtenus sur les pièces tests et le journal complet des changements d’outils. Les vidéos peuvent compléter le dossier, mais ne remplacent pas les mesures. Identifiez la machine et sa configuration pour assurer la traçabilité des preuves jusqu’à l’équipement livré.
L’engagement déclaré de RISTEC en faveur de l’ingénierie de précision et du contrôle qualité en interne constitue une base utile pour demander ces éléments de preuve. Évaluez cet engagement à partir de résultats d’inspection documentés et de procédures de réception reproductibles.
Intégrez les vérifications d’installation à l’accord. Le transport, la mise à niveau, les utilités et les conditions du site peuvent influer sur les résultats ; la réception en usine doit donc être suivie de contrôles ciblés sur le lieu d’exploitation. Définissez qui corrige les non-conformités, comment les nouveaux essais sont réalisés et quelles conditions régissent la réception finale.
Avant d’approuver la machine, exigez une explication pour tout résultat non conforme ou incohérent, ainsi qu’un nouvel essai après correction. Un dossier de réception utile relie chaque exigence de production à un test, à un résultat consigné et à une décision de conformité claire.
Laissez un commentaire
Obtenir des devis en temps réel
Intéressé(e) ? Laissez vos coordonnées.