


Catégories
Articles récents
 Systèmes de découpe laser : adapter l’automatisation à la taille des lots et à la diversité des produitsOct 27, 2026
 Machines de soudage laser 4-en-1 pour l’acier inoxydable : maîtrise de la chaleur et des déformationsOct 27, 2026
 Comment le remplacement de la lentille de protection affecte les coûts d’une machine de soudage laserOct 13, 2026
Machines de soudage laser 4-en-1 pour l’acier inoxydable : maîtrise de la chaleur et des déformations
Un panneau en acier inoxydable peut sembler parfaitement droit dans son montage, puis se déformer dès que les brides sont retirées. Sur une tôle mince, un temps de maintien légèrement trop long peut également transformer un cordon net en une marque sombre due à la chaleur ou en perforation. Ces problèmes sont frustrants, car augmenter la puissance est rarement la solution.
Pour les opérateurs utilisant une machine de soudage laser 4-en-1 pour l’acier inoxydable, la régularité des résultats dépend de l’équilibre entre la vitesse de déplacement, l’ajustement du joint, les réglages du faisceau, le gaz de protection et la séquence de soudage. L’approche de RISTEC, axée sur des équipements laser conçus avec précision, va dans ce sens : les capacités de la machine comptent, mais une préparation reproductible et un apport thermique maîtrisé déterminent le résultat obtenu sur l’établi.
Examinez la pièce avant de modifier la puissance
Les aciers inoxydables austénitiques tels que les nuances 304 et 316 se dilatent considérablement lorsqu’ils sont chauffés et conduisent moins bien la chaleur que l’acier au carbone. La chaleur se concentre autour du joint, tandis que le matériau environnant, plus froid, freine la dilatation. Lors du retrait du cordon, ces contraintes inégales peuvent provoquer une courbure, une déformation angulaire ou des ondulations.
Avant de souder, identifiez la nuance du matériau, son épaisseur, le type de joint et les tolérances dimensionnelles. Un long joint bout à bout sur un panneau décoratif mince ne se comporte pas comme un court cordon d’angle sur un boîtier rigide. Les aciers duplex et les autres nuances d’acier inoxydable peuvent également nécessiter des contrôles thermiques spécifiques ; ne reprenez pas un réglage pour la nuance 304 sans vérifier la procédure applicable.
Examinez attentivement le joint. Un écartement irrégulier oblige l’opérateur à ralentir ou à ajouter de l’énergie pour le combler, ce qui crée des points chauds locaux. En soudage autogène, sans apport de métal, un ajustement serré et régulier est particulièrement important. Si un écartement nécessite un métal d’apport, utilisez un procédé qualifié avec métal d’apport au lieu de tenter de faire fusionner les deux bords en ajoutant de la chaleur.
Préparez un essai représentatif, et non une chute choisie par commodité
Utilisez des éprouvettes correspondant au matériau, à l’épaisseur, à l’état de surface, à la géométrie du joint et au mode de bridage de la production. Un réglage adapté à une petite éprouvette fortement soutenue peut déformer un grand panneau non soutenu.
Établissez une base de référence à partir des recommandations de procédé du fabricant de l’équipement ou d’une procédure de soudage approuvée. Modifiez ensuite un seul paramètre à la fois. Consignez simplement la puissance, la vitesse de déplacement, la position du foyer, les paramètres d’oscillation du faisceau lorsqu’ils sont disponibles, les conditions de gaz et la qualité du cordon obtenu.
Équilibrez l’énergie et la vitesse de déplacement
À titre indicatif, l’énergie nominale par unité de longueur augmente avec la puissance laser et diminue lorsque la vitesse de déplacement augmente. Toutefois, cette relation ne suffit pas à prédire la pénétration : le foyer, la distribution du faisceau, l’état du joint et l’absorption du matériau jouent également un rôle.
- Si le cordon surchauffe : vérifiez si le déplacement est lent, s’il y a des hésitations, un chevauchement excessif ou des passes répétées avant de réduire la puissance.
- Si la fusion est incomplète : vérifiez l’alignement du joint, le foyer, la propreté et la régularité du déplacement avant d’ajouter de l’énergie.
- En cas de perforation : recherchez un écartement ouvert ou un bord non soutenu, ainsi qu’un apport d’énergie excessif.
Utilisez l’apport énergétique le plus faible permettant d’obtenir systématiquement la fusion et le profil de cordon requis, et pas simplement le réglage de puissance le plus bas. Une énergie insuffisante peut laisser un cordon d’aspect soigné, mais présentant une fusion incomplète en dessous. Évaluez les soudures d’essai au moyen de contrôles adaptés à l’application ; leur apparence seule ne permet pas de confirmer la pénétration.
Maîtrisez le foyer et l’oscillation du faisceau
Respectez la distance de travail et l’orientation de la torche spécifiées. Les variations de distance entre la tête et la pièce modifient la façon dont l’énergie atteint le joint et peuvent rendre imprévisible un réglage pourtant stable. Suivez les instructions du fabricant de la tête au lieu de considérer le défocalisage volontaire comme une méthode universelle de refroidissement.
Si la tête de soudage permet l’oscillation du faisceau, une trajectoire plus large répartit l’énergie sur une zone plus étendue. Cela peut convenir à certains joints, mais risque de réduire la pénétration si la puissance et la vitesse restent inchangées. Augmenter la puissance pour compenser peut élargir la zone chauffée. Adaptez la largeur et la fréquence d’oscillation au joint, sans supposer qu’un cordon plus large est plus sûr.
Stabilisez la tôle sans y emprisonner de contraintes excessives
Un bon montage maintient le joint aligné tout en permettant de suivre une séquence de soudage planifiée. Un montage inadéquat laisse les bords se relever ou force l’assemblage à prendre sa position sous une forte précharge. Dans ce second cas, la pièce peut sortir des tolérances après le desserrage, même si elle semblait satisfaisante pendant le soudage.
Utilisez des supports propres et placez les brides de façon à empêcher toute séparation locale. Des dispositifs d’appui ou d’évacuation thermique approuvés peuvent aider à maîtriser les bords minces, mais leur matériau, leur contact et leur emplacement doivent être compatibles avec le procédé. Évitez les montages improvisés susceptibles d’introduire une contamination ou de provoquer des réflexions laser dangereuses.
Le pointage fait partie de la maîtrise thermique ; il ne sert pas uniquement à préparer l’assemblage. Placez les points de soudure de manière à maintenir un écartement uniforme, en suivant une séquence équilibrée plutôt qu’en tirant progressivement le joint dans une seule direction. Les points doivent être sains et suffisamment petits pour la passe de finition prévue.
Pour les longs cordons, envisagez des sections courtes, le soudage en quinconce ou une séquence en pas de pèlerin, lorsque le plan et la procédure de soudage l’autorisent. Alternez entre des zones séparées afin de réduire la concentration de chaleur. Lorsqu’un cordon continu et étanche est nécessaire, planifiez soigneusement le chevauchement des sections : le réchauffage répété à chaque reprise peut créer des défauts et des marques visibles.
Laissez refroidir entre les opérations si nécessaire et contrôlez régulièrement la température au lieu de l’estimer au toucher. Évitez les trempes à l’eau non approuvées et les jets d’air directs, qui peuvent entraîner un refroidissement irrégulier, une contamination ou une perturbation du gaz de protection.
La décoloration est un indice, pas un diagnostic complet
Un cordon sombre ne signifie pas automatiquement que la puissance est trop élevée. La coloration thermique apparaît lorsque l’acier inoxydable chaud réagit avec l’oxygène ; une protection gazeuse insuffisante peut donc provoquer une décoloration même si les réglages thermiques sont par ailleurs raisonnables.
Utilisez le gaz de protection spécifié pour le matériau et la procédure. L’argon est courant, mais le choix du gaz ne doit pas être considéré comme interchangeable pour toutes les applications sur acier inoxydable. Vérifiez la pureté du gaz, l’absence de fuites, l’état de la buse, la couverture gazeuse et les courants d’air. Un débit excessif peut créer des turbulences et aspirer l’air ambiant dans la zone protégée.
Pour les joints à pleine pénétration dont la racine est exposée, une protection gazeuse envers peut être nécessaire pour éviter une forte oxydation de la racine, souvent appelée « sucrage ». Un côté propre ne prouve pas que la face inférieure est protégée.
Utilisez le système multifonction sans transférer de contamination
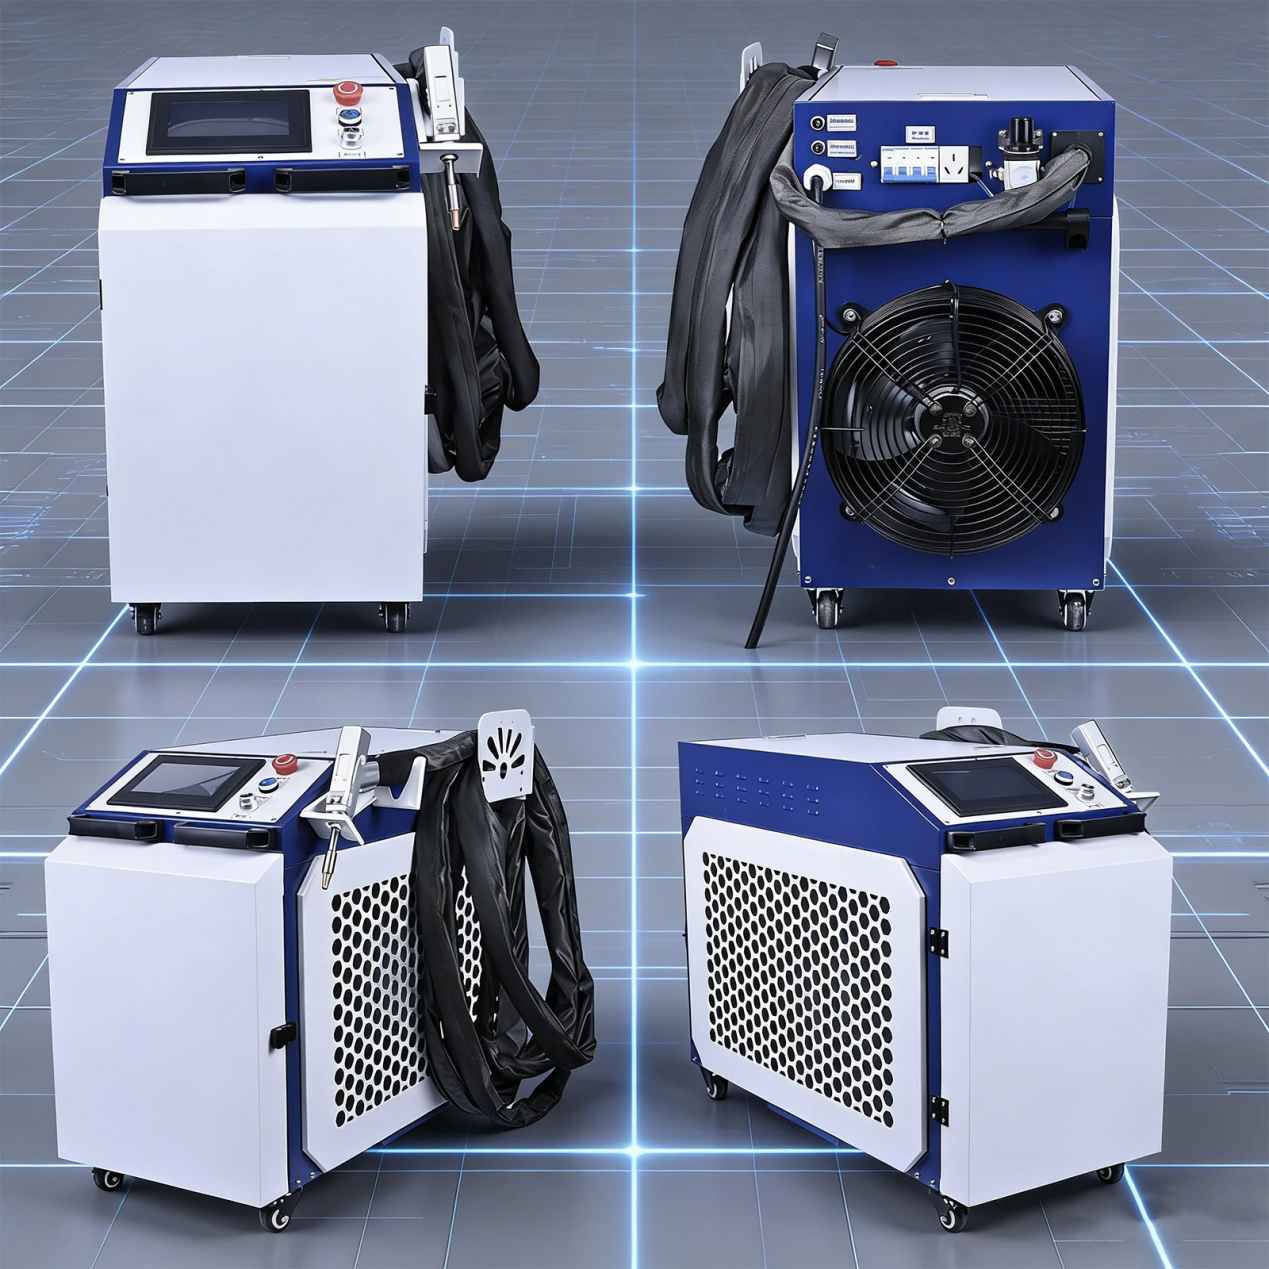
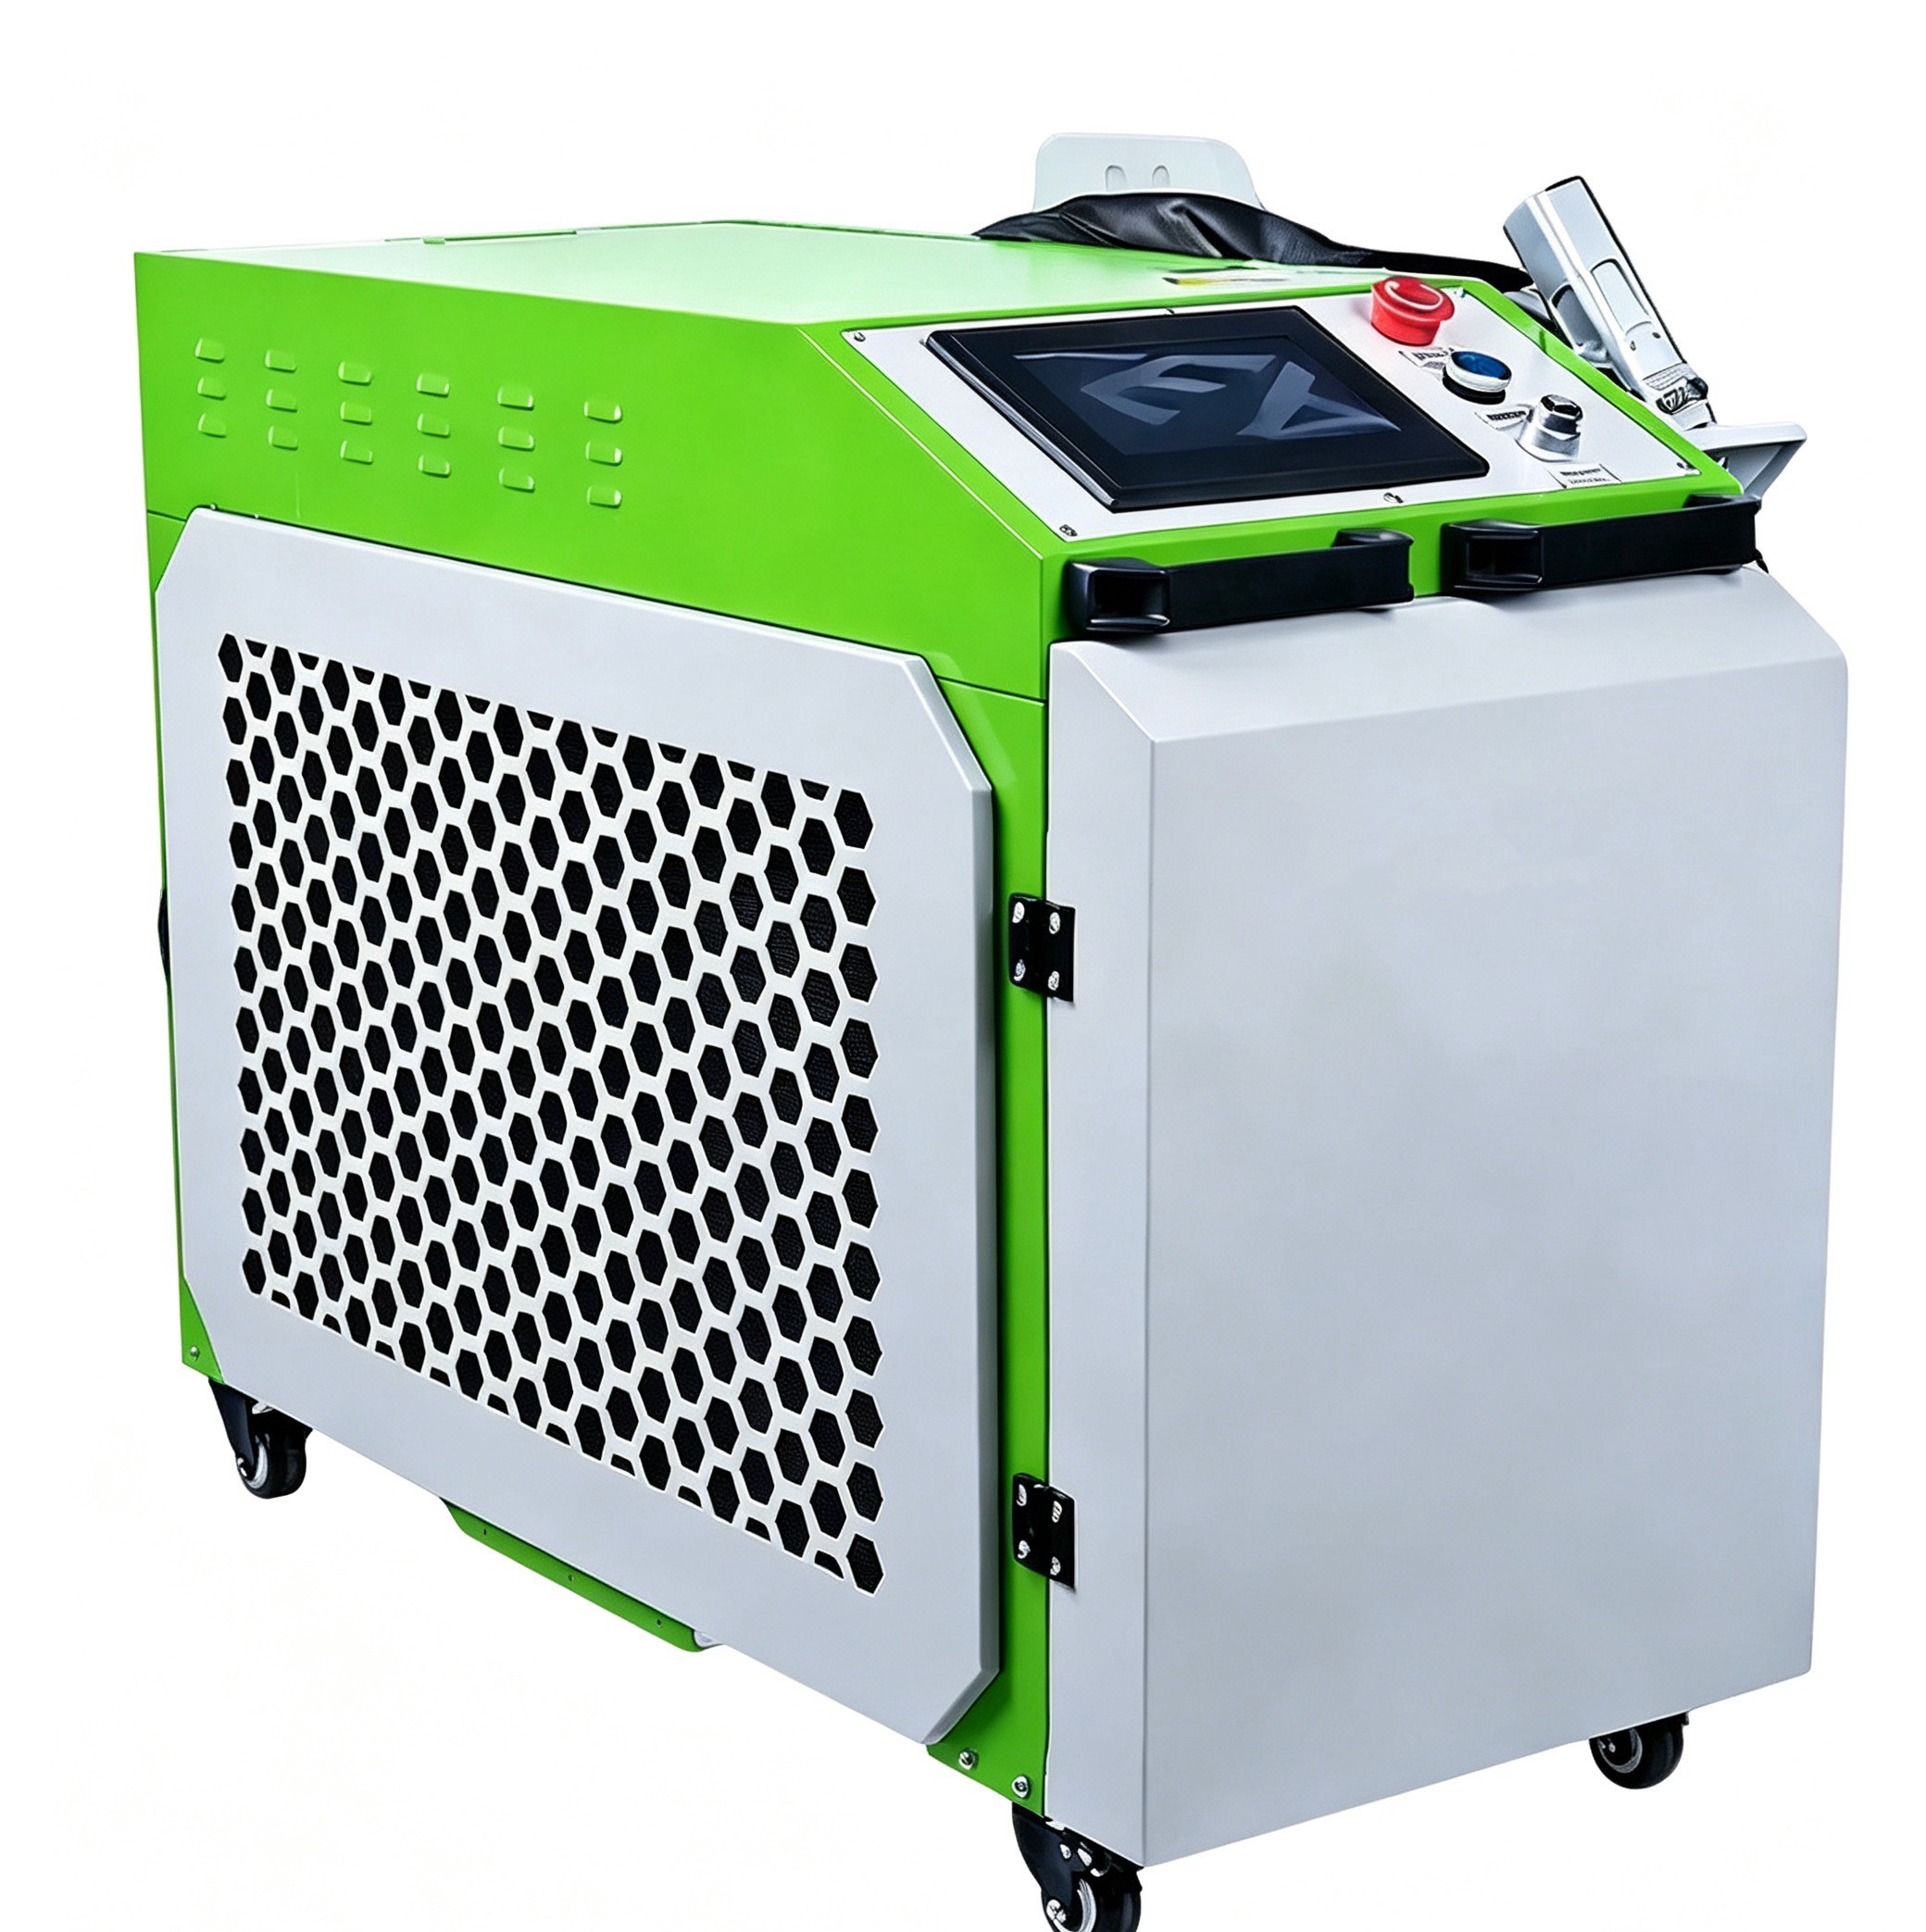
Une machine de soudage laser 4-en-1 pour l’acier inoxydable peut prendre en charge plusieurs opérations en atelier, mais les fonctions exactes et les exigences de changement de configuration dépendent de la configuration de la machine. Lors de l’évaluation de la machine de soudage laser fibre 4-en-1 de RISTEC, vérifiez la tête fournie, les modes disponibles, les consommables et les recommandations de procédé pour le soudage de l’acier inoxydable adaptées à votre application.
Si le système configuré inclut le nettoyage laser, validez son efficacité sur la surface réelle avant la production. Le nettoyage peut éliminer certains contaminants, mais ne remplace pas automatiquement un dégraissage ou une élimination des oxydes appropriés. Une exposition excessive au nettoyage peut également chauffer une tôle mince avant le début du soudage.
Réservez des outils de préparation distincts à l’acier inoxydable afin d’éviter l’incrustation de particules de fer provenant de l’acier au carbone. Après chaque changement de mode, vérifiez la buse appropriée, l’état des optiques, la configuration du gaz et le procédé sélectionné. Ne supposez pas que le dernier réglage de soudage utilisé avec succès est toujours actif.
Rendez reproductible le premier cordon conforme
Une fois qu’une soudure d’essai satisfait aux exigences, consignez davantage que les réglages de la machine. Notez également la position des brides, l’espacement des points, la séquence, l’orientation de la torche et les contrôles d’acceptation. En soudage manuel, une vitesse de main et un appui réguliers sont essentiels ; un guide ou un dispositif de positionnement adapté peut réduire les variations sur les longs cordons.
Contrôlez les dimensions après refroidissement et libération du montage. Lorsque la résistance à la corrosion ou les exigences d’hygiène sont importantes, spécifiez un nettoyage après soudage et un traitement de surface appropriés ; la seule élimination de la coloration visible ne suffit pas à établir la conformité.
Tous les essais doivent être effectués dans la zone de travail contrôlée pour le laser requise, avec des mesures de protection adaptées, des lunettes de protection adaptées à la longueur d’onde, une extraction des fumées et des opérateurs formés. Les fumées de soudage de l’acier inoxydable et l’énergie laser réfléchie restent dangereuses, même lors d’un essai de courte durée.
L’objectif n’est pas d’effectuer la passe la plus rapide en apparence. Il s’agit de stabiliser un procédé qui produit une fusion saine, des surfaces acceptables et une pièce qui reste dans les tolérances après refroidissement. Maîtrisez ensemble le joint, le déplacement, la protection gazeuse et la séquence : les ajustements de puissance seront alors plus limités et plus prévisibles.
Laissez un commentaire
Obtenir des devis en temps réel
Intéressé ? Laissez vos coordonnées.